Jazyk

Nákupní tým předá výkres se třemi čísly: 2,0 mm hudební drát, osm cívek těla a úhel volné nohy 90 stupňů. Točivý moment při plné výchylce musí být mezi 0,40 a 0,44 N-m a součást musí vydržet 250 000 cyklů otevření a zavření uvnitř sestavy západky sedadla. První vzorky projdou každou kontrolou. O čtyři měsíce později polní návraty ukazují praskání nohou při zhruba 40 000 cyklech a každá zlomenina sedí na stejném místě: ohyb, kde noha opouští tělo cívky. Chemie drátu byla správná. Průměr cívky byl správný. O selhání rozhodl poloměr ohybu, který nikdo nezměřil.
Přímá odpověď: torzní pružina žije nebo umírá na čtyřech proměnných – pevnost drátu v tahu a stav povrchu, vnitřní poloměr ohybu, kde každá noha opouští tělo, ohybové napětí ve vnitřním vláknu tohoto ohybu a uvolnění napětí aplikované po navinutí. Změňte kteroukoli z nich a křivka točivého momentu, volný úhel a únavová životnost se pohybují společně.
Tato příručka popisuje, co tyto čtyři proměnné znamenají v dílně, čísla, která stojí za to zapsat do specifikace, jak moderní CNC pružinové stroje opakovaně udržují úhly nohou a vzory poruch, které vám řeknou, který parametr se posunul. Je napsán pro lidi, kteří musí podepsat první kontrolu článku a poté o dva roky později toto rozhodnutí obhájit.
Torzní pružina ukládá energii tím, že je zkroucená, nikoli stlačená. Cívky těla působí jako spirála drátu při ohýbání spíše než při kroucení, dvě nohy přenášejí zatížení a úhel mezi těmito nohami v klidu je volný úhel. Když se mechanismus otáčí jednou nohou vzhledem k druhé, pružina odolává a odporový krouticí moment roste zhruba úměrně úhlu vychýlení, dokud materiál nepovolí.
Rychlost - točivý moment na stupeň - se mění se čtvrtou mocninou průměru drátu a klesá lineárně s počtem aktivních cívek a středním průměrem cívky. Tento vztah čtvrté síly je důvodem, proč 5procentní změna průměru drátu může posunout točivý moment o více než 20 procent a proč certifikáty průměru drátu jsou důležitější pro torzní pružiny než pro mnoho jiných typů pružin. Modul pružnosti drátu také vstupuje přímo: uhlíková ocel běží při asi 207 GPa, zatímco nerezová ocel 302 se nachází blízko 193 GPa, takže přímá výměna materiálu bez přepočtu rychlosti vynechá okno točivého momentu.
Namáhání v ohybu na spoji nohy s tělem se vypočítá z použitého momentu a průřezu drátu a poté se vynásobí korekčním faktorem, který roste s utahováním ohybu. Jednoduše řečeno: čím ostřejší je roh, kde noha opouští cívku, tím vyšší je maximální napětí a tím dříve se na vnitřní straně tohoto rohu objeví únavová trhlina. Pokyny pro návrh obvykle vyžadují vnitřní poloměr ohybu alespoň polovinu průměru drátu a součásti kritické z hlediska únavy často používají celý průměr drátu. Stopy po nástroji, škrábance a obroušení na stejném rohu působí také jako spouštěče trhlin, proto stav povrchu patří do specifikace vedle třídy materiálu.
Vinutá pružina může být navíjena ve směru nebo proti směru hodinových ručiček. Torzní pružina by měla být vychýlena ve směru, který utahuje závity, protože utahování zmenšuje vnitřní průměr a udržuje pružinu usazenou na svém hřídeli nebo trnu. Zatížení opačným směrem a tělo se otevře, vnitřní průměr se zvětší a pružina může sejít z hřídele nebo se zaseknout o pouzdro. Tento jediný detail způsobuje překvapivý podíl zmetků na montážní lince a obvykle se zachytí, až když výkres ukazuje šipku nakládání a ruku větru dohromady.
Níže uvedená tabulka shromažďuje rozsahy, které zkušené pružinové obchody považují spíše za pracovní území než za tvrdé limity. Hodnoty mimo tyto rozsahy nejsou automaticky nesprávné, ale zaslouží si rozhovor o nástrojích, nákladech na kontrolu a rozpětí únavy před vydáním výkresu. Pro úplnější zpracování rovnic krouticího momentu a napětí, toto rovnice návrhu torzních pružin a průvodce materiály projde posloupností výpočtu krok za krokem.
| Parametr | Typický pracovní rozsah | Proč na tom záleží |
|---|---|---|
| Průměr drátu | 0,2 mm až 6 mm | Nad 6 mm vyžaduje navíjení za studena a ohýbání ramen vyšší strojní sílu a pečlivou podporu nástroje |
| Index pružiny (střední průměr dělený průměrem drátu) | 4 až 16 | Pod 4 je drát v ohybu nadměrně namáhán; nad 16 je cívka nestabilní a snadno se zamotává |
| Vnitřní poloměr ohybu u nohy | 0,5 až 1,0 násobek průměru drátu | Nastavuje korekční faktor napětí a tím i únavovou životnost celé součásti |
| Aktivní tělní cívky | 2 až 20 | Méně cívek prudce zvyšuje rychlost a koncentruje napětí |
| Tolerance volného úhlu | plus minus 3 až 8 stupňů | Užší pásy vyžadují kontrolu úhlu během procesu a kontrolované odlehčení pnutí |
| Točivý moment při jmenovité výchylce | plus minus 10 procent je běžné | Řídí se průměrem drátu, modulem a počtem cívek dohromady |
| Úleva od stresu po navíjení | Asi 200 až 300 stupňů Celsia pro uhlíkový a nerezový drát vinutý za studena | Uvolňuje napětí při tváření bez změkčení drátu pod jeho návrhové zatížení |
Dva z těchto řádků interagují silněji než ostatní. Index a poloměr ohybu společně určují, zda je roh nohy hladkým přechodem nebo zvýšením napětí, a žádné tepelné zpracování nemůže zachránit geometrii, která je již nadměrně namáhána. Když zákazník požaduje užší toleranci volného úhlu, praktickou odpovědí je obvykle lepší kontrola úhlu na stroji plus stabilní temperovací cyklus, nikoli delší kontrolní stolice.
Volba materiálu určuje mezní hodnotu pevnosti v tahu, únavové chování a míru ochrany proti korozi, kterou hotový díl potřebuje. Níže uvedené třídy pokrývají převážnou většinu torzních pružin vyráběných na zařízeních pro vinutí za studena.
| Třída drátu | Typický rozsah průměru | Nejlepší fit |
|---|---|---|
| Hudební drát, ASTM A228 | 0,1 mm až 3 mm | Nejvyšší pevnost v tahu a nejlepší odolnost proti únavě u malých pružin; potřebuje pokovení nebo nátěr, pokud je přítomna vlhkost |
| Olejem temperovaný MB, ASTM A229 | 0,5 mm až 10 mm | Větší velikosti drátu, kde není hudební drát na skladě; dobrá volba pro všeobecné použití |
| Pevně tažené, ASTM A227 | 0,5 mm až 12 mm | Lehké díly s nízkým cyklem, kde dominují náklady a napětí zůstává nízké |
| Chrom-silikon, ASTM A401 | 1 mm až 16 mm | Vysoce namáhané automobilové a průmyslové díly s vysokým cyklem; dobře reaguje na temperování po tvarování |
| Nerez 302 a 304, ASTM A313 | 0,1 mm až 12 mm | Korozní expozice, styk s potravinami a lékařskými přípravky, obsluha při mírné teplotě |
| 17-7PH nerez | 0,3 mm až 6 mm | Odolnost proti korozi a vysoká pevnost, často v letectví a při práci s přístroji |
| Fosforový bronz a beryliová měď | 0,1 mm až 5 mm | Požadavky na elektrickou vodivost a nemagnetické vlastnosti; modul přibližně poloviční než u oceli |
Tři praktické poznámky, které šetří přepracování. Za prvé, náhrada materiálu, která zachovává stejný průměr drátu, nezachová stejný krouticí moment, protože se mění modul pružnosti i dovolené napětí. Za druhé, nerezové oceli obvykle nesou nižší dovolené ohybové napětí než hudební drát o stejném průměru, takže vylepšení koroze si někdy vynutí zvětšení průměru. Za třetí, vyžádejte si certifikát pevnosti v tahu s každou šarží drátu; torzní pružina na úrovni vinutí běžící blízko své meze napětí bude vykazovat posun točivého momentu, jakmile ke stroji dorazí měkčí dávka.
Na CNC pružinovém stroji se torzní pružina vyrábí v krátkém sledu: drát je tažen podávacími válci v kontrolované délce, navíjen kolem trnu, který nastavuje vnitřní průměr, rozmístěn pomocí rozteče, pokud tělo potřebuje mezery, a poté jsou vytvořeny, umístěny a řezány nohy. Každý z těchto kroků zanechá na hotovém úhlu otisk prstu.
Odpružení je čestná část procesu. Ocelový drát nezůstává tam, kde jej nástroj tlačí, a míra jeho odpružení závisí na průměru drátu, pevnosti v tahu a na tom, jak moc byla noha ohnutá. Většina obchodů experimentálně ohýbá nohu zhruba o 3 až 8 procent a poté zablokuje opravenou polohu nástroje v programu. Na bezvačkovém stroji je tato oprava číslem zadaným do programu; u stroje poháněného vačkou jde o mechanické seřízení. Rozdíl se projevuje přímo v době přechodu, když rodina dílů sdílí jeden stroj.
Tříosý stroj zpracovává jednu přímou nohu na každé straně, která pokrývá velkou část pružin západky, spony a závěsu. Pětiosé stroje přidávají nezávislé polohování nohou, takže nohy mohou sedět v různých délkách nebo výškách, což vyžadují dvojité torzní pružiny a přesazené nohy. Bezvačkové stroje s deseti a dvanácti osami vytvářejí několik ohybů, háčků a dokonce i druhý prvek pružiny v jediném cyklu, čímž se odstraní sekundární operace, které by jinak vyžadovaly samostatnou ohýbací stanici a další přípravek.
 CNC-625D 3AXES CNC PRUŽINOVÝ STROJ Další informace Zobrazit produkt →
Zařízení této třídy, jako je tříosý CNC pružinový tvářecí stroj CNC625D, je postaveno přesně na této práci: formování těla, ohýbání obou nohou do úhlu a řezání na délku v jednom nepřerušovaném cyklu. Zisk není jen rychlost. Manipulace s pružinou dvakrát znamená dvě šance na přidání škrábance na poloměru ohybu a škrábnutí na poloměru ohybu je místo, kde začínají únavové trhliny.
Volný úhel neznamená nic, pokud není metoda měření pevně daná. Obvyklou konvencí je změřit úhel sevřený mezi dvěma nohami, když jsou obě drženy nad kolíky určitého průměru ve specifikované vzdálenosti od cívky. Změňte průměr kolíku a hlášený úhel se změní o několik stupňů. Když výkres jednoduše uvádí 90 stupňů bez definice čepu, očekávejte neshodu mezi kontrolním listem výrobce pružiny a vstupní kontrolou zákazníka, i když jsou obě části identické.
Navíjení a ohýbání ramen zanechávají zbytková napětí uzamčená v drátu. Pokud jsou ponechány v klidu, zkracují únavovou životnost a způsobují posun volného úhlu během prvních několika tisíc cyklů. Řízený tepelný cyklus uvolňuje tato napětí a teplotní okno je užší, než většina lidí předpokládá. Spusťte jej příliš chladně a zbytkové napětí zůstane; spusťte jej příliš horký a drát ztrácí pevnost v tahu, takže každá pružina z této dávky měří nízký točivý moment.
Dodavatelé drátů zveřejňují doporučené plány pro odbourávání stresu podle třídy. Uhlíkové a nerezové pružiny vinuté za studena se obecně upravují v oblasti 200 až 300 stupňů Celsia po definovanou dobu namáčení, zatímco chrom-křemíkové části vytvořené v tvrdším stavu mohou být temperovány při vyšších teplotách, aby se vyvinula jejich pracovní pevnost. Na rozvrhu záleží méně než na opakovatelnosti: trouba s rovnoměrnou cirkulací vzduchu a zaznamenaným cyklem produkuje stejný úhel a točivý moment v pondělí a v pátek.
 WNJ420 pružinová temperovací pec (nerezová řada) Nerez série WNJ PRUŽINOVÁ TEPLOVACÍ PECE Zobrazit produkt →
Účelové temperovací zařízení, jako je pružinová temperovací pec řady WNJ, je navrženo s ohledem na požadavek opakovatelnosti – nastavenou teplotu v komoře, řízenou dobu setrvání a konzistentní proudění vzduchu napříč nákladem. U dlouhých nebo těžkých vinutých pružin umožňuje mobilní temperovací pec zpracovávat díly tam, kde se s nimi manipuluje, spíše než je přemisťovat přes závod, což snižuje riziko deformace i dobu cyklu.
Torzní pružina se snadno špatně kontroluje. Měření točivého momentu v jednom bodě vám řekne rychlost pouze v kombinaci s druhým bodem; měření volného úhlu bez definice čepu vám neřekne téměř nic; a kontrola poloměru nohy pomocí posuvného měřítka vám neřekne vůbec nic, pokud dráha posuvného měřítka nesleduje křivku. Níže uvedený plán je krátký seznam, který zachycuje skutečné problémy.
Cyklujte vzorek únavy přesně tak, jak to dělá aplikace, včetně toho, zda je pružina zatížena ve směru vinutí a zda se mezi cykly pohybuje zpět do svého volného úhlu. Pružina, která je držena v předpětí a osciluje pod malým úhlem, se chová velmi odlišně od pružiny, která je při každém zdvihu zcela uvolněna, a ve druhém případě se objevuje nejvíce prasklin.
Zkrutné pružiny se objevují všude tam, kde mechanismus potřebuje vratnou sílu kolem čepu. V automobilových interiérech drží kliky, západky, držáky nápojů a mechanismy sedadel; v automobilové a mobilní pružinové aplikace stejná rodina dílů také řeší vracení pedálů, asistenční napínače řemenů a malé prvky odpružení, kde počty cyklů jdou do milionů. Elektrotechnika je používá pro spínací ramena a kontakty relé, kde vodivost a nemagnetické chování někdy tlačí design směrem k bronzovým slitinám.
Lékařská zařízení používají malé torzní pružiny v chirurgických staplerech, svorkách a rukojeti nástrojů, kde je prioritou konzistentní síla spíše než maximální síla – chirurg cítí 10procentní posun točivého momentu rukojetí. Letecký a vojenský hardware tlačí opačným směrem a vyžaduje vysokou odolnost v chrom-křemíku nebo 17-7PH s těsnou sledovatelností. Zemědělské a stavební stroje používají větší průměry drátu v prašném, vlhkém prostředí, kde je pružina často nejlevnější součástí montáže a nejméně chráněná. Telekomunikační zařízení používá malé torzní pružiny v konektoru a hardwaru z optických vláken, kde několik stupňů úhlové chyby může změnit kontaktní tlak.
Společným tématem všech těchto věcí je, že pružina je zřídka tou největší nákladovou položkou, ale často je to součást, která určuje, zda dojde k reklamaci záruky. To je argument pro správnou specifikaci geometrie a tepelného zpracování ve fázi kreslení namísto přijetí čehokoli, co vytvoří první nastavení nástroje.
Selhání pole zanechávají podpis. Správné čtení podpisu obvykle ušetří více času než opětovné spuštění úplného návrhu návrhu.
Poloměr ohybu je příliš malý na průměr drátu, rameno se ohýbá podruhé během montáže nebo roh nese značku nástroje. Rozšiřte rádius směrem k jednomu průměru drátu, posuňte operaci tváření dříve v cyklu stroje a zkontrolujte nástroj, který vytváří ohyb.
Nedostatečná úleva od stresu nebo doba namáčení, která byla zkrácena, aby se zvýšila propustnost. Obnovte publikovaný plán pro jakost drátu a ověřte krouticí moment na součástech odebraných ze středu zatížení pece.
Pružina je zatěžována proti směru vinutí, takže vychýlením se tělo roztáhne, místo aby jej utáhlo. Změňte směr větru nebo změňte směr nakládání, podle toho, co je v sestavě levnější.
Nohy jsou vytlačeny za volný úhel, aby se usadily, což znamená, že sestava převezme pružinu za její jmenovitou výchylku. Buď otevřete volný úhel tak, aby montážní poloha seděla uvnitř pracovního rozsahu, nebo snižte toleranci délky nohy, aby se noha nemusela ohýbat, aby se dostala do drážky.
Pokrytí pokovením je nejtenčí přesně tam, kde ohyb natahuje povrch. Zadejte tloušťku povlaku, které může proces skutečně dosáhnout na zakřiveném povrchu, nebo přejděte na nerezovou třídu a přijměte modul a povolenou změnu napětí.
Volba stroje se řídí rodinou dílů, nikoli špičkovým objemem. Obchod, který provozuje úzký sortiment jednoduchých torzních pružin při velkém objemu, se nejlépe odvděčí kompaktním navíječem s rychlou výměnou nástrojů. Obchod, který uvádí smíšené objednávky – čtyřicet různých torzních pružin za měsíc, každá objednávka mezi 500 a 20 000 kusy – potřebuje flexibilitu tvarování a rychlé programování více než rychlost surového cyklu.
| Typ stroje | Schopnost tvaru | Nejlépe se hodí |
|---|---|---|
| Tříosá CNC navíječka | Kulaté tělo, rovné nohy, jeden ohyb na každou stranu | Velkoobjemové pružiny západky, spony a závěsu se stabilní geometrií |
| Pětiosý tvářecí stroj | Nezávislé úhly nohou, odsazené nohy, dvojitá torzní těla | Smíšené rodiny, kde se geometrie nohou mezi zakázkami liší |
| Deseti až dvanáctiosý bezvačkový stroj | Vícenásobné ohyby, háky, složité trojrozměrné nohy | Malé a střední dávky vyžadující rychlou změnu programu |
| CNC ohýbačka drátu | Dvou a trojrozměrné drátěné formy s otevřenými nebo dlouhými nohami | Dlouhé torzní části a formy drátu, které nejsou skutečnými cívkami |
Bezvačková architektura si zaslouží zvláštní zmínku, protože mění ekonomiku malých sérií. U vačkového stroje nový úhel nohy obvykle znamená nové nástroje a mechanické nastavení; u bezvačkového stroje to obvykle znamená načtení programu. Pro závod se stovkami variant torzních pružin tento rozdíl určuje, zda je objednávka 2 000 kusů zisková.
 CNC-1225 12AXES CNC PRUŽINOVÝ VAČKOVÝ STROJ CNC-1225 12AXES CNC PRUŽINOVÝ VAČKOVÝ STROJ Zobrazit produkt →
Dvanáctiosá bezvačková platforma, jako je CNC1225/1235/1250 CNC pružinový vačkový stroj, je zaměřena přímo na tuto smíšenou dávkovou realitu: servoosy jsou přiřazeny k podávání, navíjení, tvarování nohou a řezání a přepínání z jedné torzní pružiny na další je spíše záležitostí programu a pozice nástroje než úplné přestavby. Praktickou výhodou je, že obchod může přijmout objednávku 1 000 kusů, aniž by ztratil odpoledne na nastavení.
Torzní tyč je rovná délka kovu zkroucená kolem vlastní osy a ukládá energii prostřednictvím smykového napětí. Zkrutná pružina je spirála se dvěma nohami a její závity těla pracují hlavně v ohybu, zatímco nohy přenášejí moment. Zmatek je běžný, protože termíny znějí podobně, ale konstrukční výpočty, nástroje a způsoby selhání jsou zcela odlišné.
Točivý moment je přibližně lineární s úhlem vychýlení až do bodu, kdy se drát začíná podvolovat. Rychlost závisí na modulu pružnosti drátu, čtvrté mocnině průměru drátu, počtu závitů aktivního tělesa a středním průměru závitu. Kvůli tomuto čtvrtému mocninnému členu je přesné měření průměru drátu cennější než přesnější měření úhlu, když hledáte odchylku točivého momentu.
Doporučuje se pouze jeden směr. Zatížení ve směru vinutí utáhne cívky a zmenšuje vnitřní průměr, přičemž pružina zůstává usazena na hřídeli. Zatížení proti směru vinutí otevírá cívky, zvětšuje vnitřní průměr a vybízí pružinu, aby sklouzla, vzpříčila se nebo se zasekla ve svém pouzdru. Označte směr nakládání na výkresu a na obalu.
Ohyb je místo, kde se nejvyšší ohybové napětí setkává s nejmenším poloměrem. Běžnými příčinami jsou poloměr ohybu menší než polovina průměru drátu, značka nástroje fungující jako spouštěč trhliny, montážní krok, který ohýbá nohu za její navržený úhel, a cyklus uvolnění napětí, který byl zkrácen, aby se zvýšil výkon. Kontrola těchto čtyř položek v pořadí vyřeší většinu selhání ohybu.
U pružiny vinuté za studena měřené přes definované čepy je plus nebo mínus 5 stupňů pohodlným výrobním cílem a plus nebo mínus 3 stupně jsou dosažitelné pomocí kontrol během procesu a stabilního temperovacího cyklu. Požadavek těsnější než 3 stupně obvykle zvyšuje náklady rychleji, než zvyšuje výnos sestavy, protože samotná sestava má často větší úhlovou odchylku než pružina.
Malé pružiny mohou často běžet bez podpory, pokud je tělo krátké a výchylka je skromná. Delší tělesa a větší průměry drátu mají tendenci se pod zatížením vybočovat nebo deformovat do stran, takže hřídel nebo pouzdro uvnitř cívky je běžnou praxí. Mezi vnitřním průměrem cívky a hřídelem ponechte vůli několika procent průměru drátu, aby nedošlo k uváznutí při utahování cívky.
Spotřebitelské mechanismy jsou běžně specifikovány mezi 50 000 a 300 000 cykly, automobilové interiérové komponenty často cílí na 500 000 až 2 miliony a součásti související s bezpečností tlačí stále výše. Číslo, na kterém záleží, není samotný cíl, ale úroveň stresu, při které ho požadujete. Pružina běžící blízko dovoleného ohybového napětí pro svůj materiál nedosáhne milionu cyklů bez ohledu na to, jak dobře je vyrobena.
Ano, se správným nástrojem a konfigurací os. Tlačné pružiny vyžadují regulaci stoupání a uzavřené konce; torzní pružiny vyžadují tvarování nohou a kontrolu úhlu. Stroje s více servoosami a otevřeným programováním zvládnou změnu snadno, zatímco velmi jednoduché navíječky jsou obvykle určeny pro jednu rodinu. Pokud vaše objednávková kniha obsahuje různé typy pružin, upřednostněte flexibilitu programování a přístup k nástrojové stanici před maximální rychlostí navíjení.
Většina sporů o torzní pružiny vede spíše k neúplnému výkresu než k výrobní vadě. Zahrňte jakost drátu s jeho standardní referencí, průměr drátu s tolerancí, vnitřní průměr těla a počet cívek, volný úhel s průměrem kolíku a vzdáleností kolíku použitý k jeho měření, délky ramen a vnitřní poloměr ohybu na každém rameni, hodnotu točivého momentu s jeho úhlem vychýlení a směrem otáčení, požadované odlehčení nebo povrchovou úpravu a cíl životnosti cyklu se stavem zatížení, který jej definuje.
S těmito definovanými položkami může výrobce pružin vybrat správný drát, správně nastavit osy stroje na první pokus, použít správný tepelný cyklus a provést kontrolu se stejnou geometrií, jakou měl konstruktér na mysli. Bez nich se první článek stane experimentem a druhý článek diskuzí o záruce. Torzní pružiny jsou jednoduché díly s ostře interagujícími proměnnými a těch pár minut strávených upřesňováním detailů ve fázi kreslení je nejlevnější pojištění dostupné v celém projektu.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti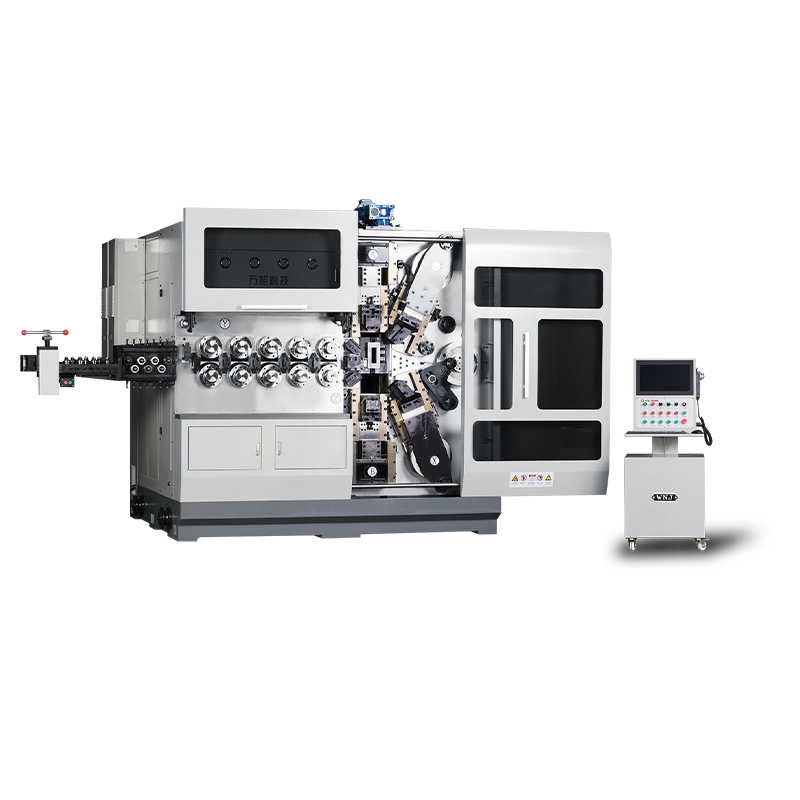
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti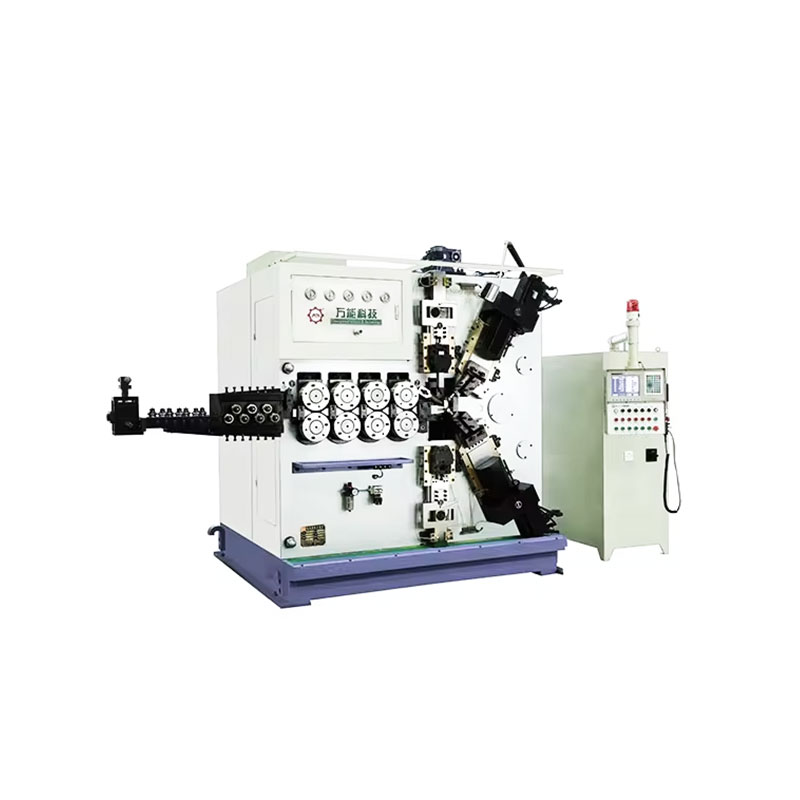
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti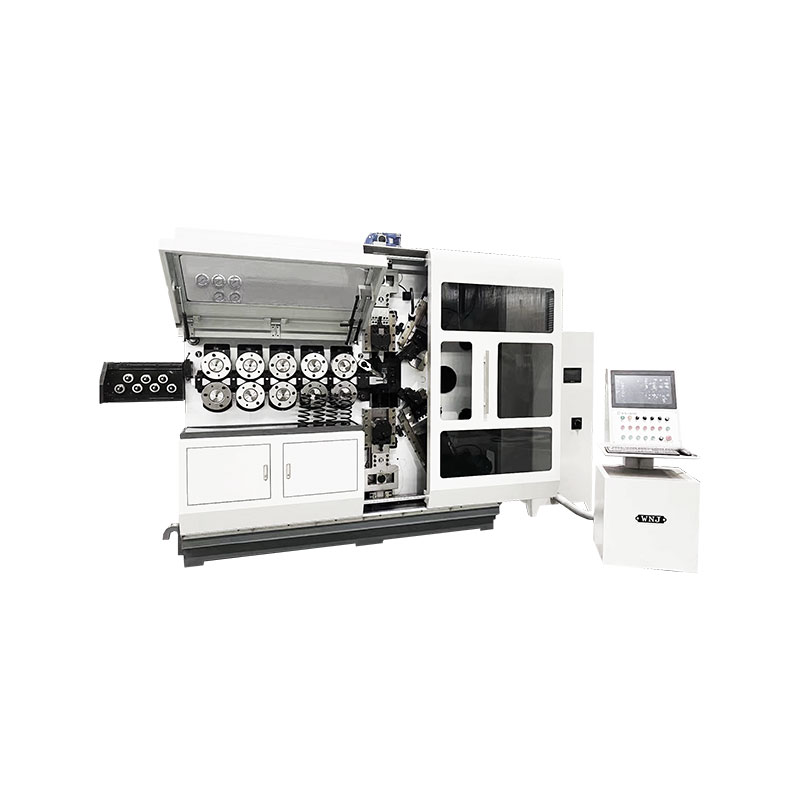
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti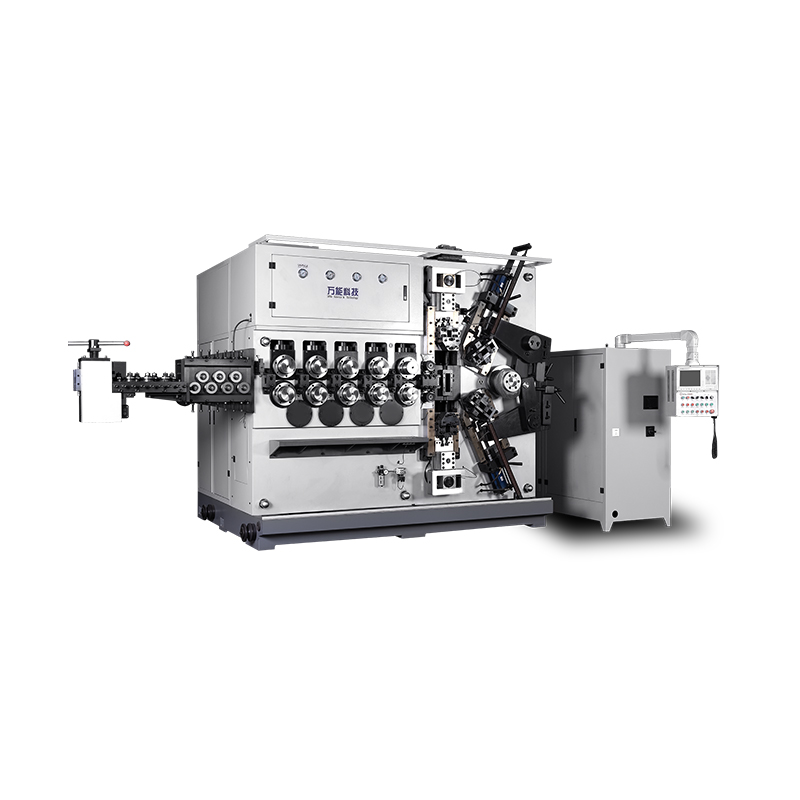
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti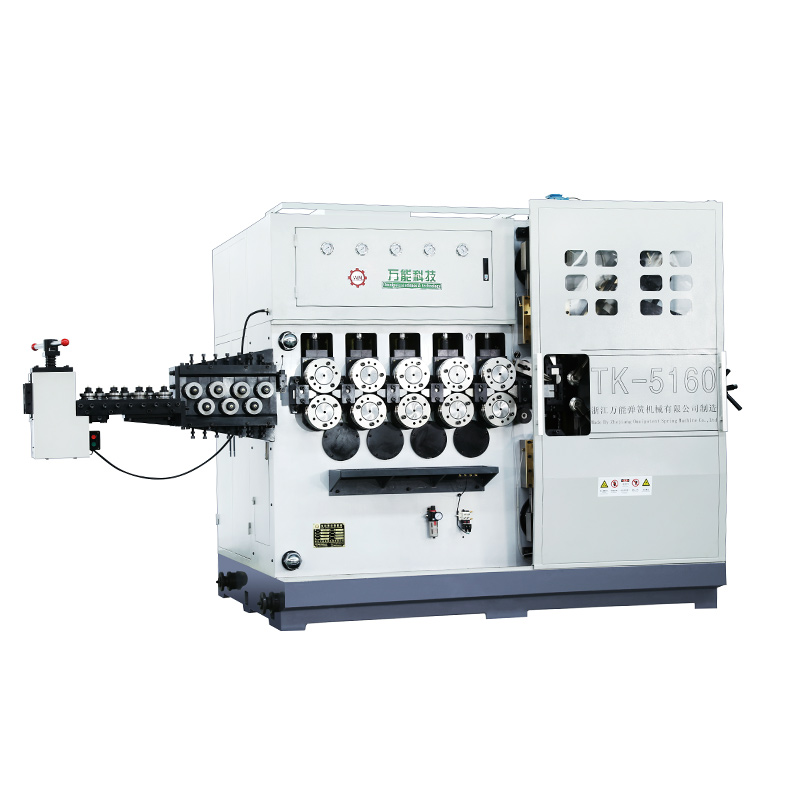
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód