Jazyk

Ohýbání plechu ohraňovacím lisem poskytuje přesné, opakovatelné ohyby, když použijete čtyři osvědčená pravidla: nastavte otvor V-tvaru na zhruba osminásobek tloušťky materiálu, použijte ohýbání vzduchem jako výchozí proces, vypočítejte tonáž pomocí jednoho vzorce a kompenzujte odpružení před uvolněním prvního dílu. Výrobci, kteří přeskakují tato základní rozhodnutí, se zabývají prasklými přírubami, úhlovým posunem, alarmy přetížení a vyřazenými polotovary. Výrobci, kteří je aplikují, udržují úhlovou konzistenci v rozmezí /-0,5 stupně a polohování zadního dorazu na /-0,02 mm na moderních CNC zařízeních.
Tato příručka pokrývá typy ohraňovacích lisů, sekvenci ohýbání krok za krokem, přídavky ohybu a tonážní vzorce, výběr matrice a razníku, limity materiálu, kontrolu přesnosti, plánování údržby a bod, ve kterém by měla dílna na plech přidat kapacitu CNC ohýbání drátu. Závěrečná část odpovídá na nejčastější otázky, které si kupující a provozovatelé kladou.
Ohraňovací lis upne plochý kovový plech mezi horní razník a spodní V-zápustku, poté pohání razník dolů řízenou silou nebo polohou, dokud se plech plasticky nedeformuje do cílového úhlu. Zadní měřidlo posouvá plech na přesnou linii ohybu před každým zdvihem a řídicí jednotka CNC synchronizuje dráhu berana, kontakt matrice a polohu měřidla. To, co definuje úspěšný ohyb, není zasažení úhlu jednou, ale opakování stejného úhlu na každém dílu v dávce.
Čtyři rozhodnutí určují většinu výsledku: typ stroje, nástroje, stav materiálu a proces ohýbání.
Kupující si dnes vybírají mezi čtyřmi hlavními technologiemi pohonu. Mechanické ohraňovací lisy používají setrvačník a často postrádají plnou polohovou kontrolu; přežívají ve starých obchodech pro jednoduchou, opakující se práci. CNC hydraulické stroje jsou standardem pro střední a těžkou výrobu, protože kombinují vysokou tonáž s dobrou kontrolou zdvihu. Servoelektrické stroje pohánějí beran pomocí servomotorů a kuličkových šroubů, čímž se eliminuje hydraulika a spotřeba energie na řezání. CNC hybridní systémy přidávají adaptivní měření úhlů a automatické korunování pro náročné díly.
| Typ | Obvyklý rozsah tonáže | Opakovatelnost berana | Energetické chování | Nejlépe sedí |
|---|---|---|---|---|
| Mechanické | 30-400 amerických tun | /-0,05 mm | Setrvačník, nepřetržitý chod | Dlouhodobé jednoduché zatáčky |
| Hydraulické CNC | 40-2000 tun | /-0,02 mm | Čerpadlo běží nepřetržitě | Těžká deska, dlouhé díly, variabilní zdvih |
| Servoelektrický | 20-220 tun | /-0,01 mm | Motor na vyžádání, cca 50% úspora energie | Tenké a střední měřidla, čisté provozy, vysoké takty |
| CNC hybridní / adaptivní | 60-500 tun | /-0,01 mm | Hybridní pohon, mírná spotřeba | Složité díly, adaptivní řízení úhlu, nízké opotřebení nástroje |
Pro dílny ohýbající plechy tenčí než 3 mm ve středních sériích nabízí servoelektrická jednotka nejlepší přesnost na euro. U tlustých plechů, dlouhých ohybových linek nebo hlubokých krabic zůstává praktickou volbou CNC hydraulický stroj, protože může aplikovat vysokou tonáž v jakémkoli bodě zdvihu.
Ukázněná sekvence odstraní většinu problémů s kvalitou dříve, než se objeví. Obchody, které dodržují písemný postup, snižují zmetkovitost první části a udržují předvídatelnou dobu přípravy.
Délka plochého polotovaru se rovná dvěma délkám rovných přírub plus přídavek na ohyb. Přídavek na ohyb je délka oblouku měřená podél neutrální osy plechu. Neutrální osa sedí na ostrých ohybech blíže k vnitřnímu povrchu, proto se ve výpočtu objevuje K-faktor.
BA = (pi / 180) x úhel ohybu x (vnitřní poloměr K-faktor x tloušťka materiálu)
Pro ohyb 90 stupňů u 2 mm měkké oceli s vnitřním poloměrem 2 mm a K-faktorem 0,44 je přídavek 1,5708 x (2 0,88) = 4,52 mm. Toto malé číslo posouvá velikost plochého polotovaru a může změnit jinak dobrou součást na krátkou přírubu, pokud je ignorována.
| Materiál nebo stav ohybu | Typický K-faktor |
|---|---|
| Měkká měď, žíhaný hliník, velmi měkké tempery | 0,45-0,50 |
| Měkká ocel válcovaná za studena | 0,40-0,44 |
| Nerezová ocel 304 | 0,40-0,44 |
| Tvrdý hliník jako 6061-T6 | 0,33-0,40 |
| Velký poloměr, kde je poloměr větší než pětinásobek tloušťky | Blíží se 0,50 |
Každý kov se po zvednutí děrovače vrátí zpět. Úhel odpružení je mezera mezi úhlem ohybu a naprogramovaným úhlem. Standardní opravou je mírné přehnutí, které funguje dobře pro měkkou ocel, nebo přechod z ohýbání vzduchem na spodní, které přitlačí plech zcela do formy a mechanicky sníží elastické zotavení.
| Materiál | Rozsah Springback | Praktická poznámka |
|---|---|---|
| Měkká ocel | 1-3 stupně | Obvykle lze opravit přílišným ohýbáním v programu |
| Nerezová ocel 304 | 5-10 stupňů | Pracně zpevněné nerezové pružiny více zpět; dno pomáhá |
| Hliník 5052-H32 | 2-4 stupně | Nízká variace v rámci šarže |
| Hliník 6061-T6 | 1-3 stupně | Ostré poloměry mohou prasknout dříve, než na odpružení záleží |
| Vysokopevnostní ocel 780 MPa | 8-15 stupňů | Použijte adaptivní měření úhlu, pokud je k dispozici |
Nástroje jsou tam, kde se vyhrává nebo ztrácí kvalita plechu ohraňovacího lisu. Opotřebený hrot děrovače vytváří viditelnou čáru na každém dílu. proma, která je pro materiál příliš úzká, popraská vnější povrch. Děrovač husího krku je nutný, když se příruba musí po ohnutí uvolnit z nástroje. Jediným nejužitečnějším pravidlem pro výběr matrice je pravidlo V-otevření: vydělte V-otvor tloušťkou materiálu. Poměr by měl být mezi 6 a 12, přičemž 8 je výchozí pro měkkou ocel.
| Parametr | Ohýbání vzduchem | Dno | Razení mincí |
|---|---|---|---|
| Kontakt nástroje | Pouze tři body | List vtlačený do matrice | Plné stlačení pod povrch listu |
| Relativní tonáž | 1x základní čára | Zhruba 3-4x ohýbání vzduchem | 5-10x ohýbání vzduchem |
| Přesnost úhlu | /-0,5 stupně typicky | /-0,25 stupně s jednotným materiálem | Velmi vysoká, omezená tuhostí stroje |
| Citlivost na změny tloušťky | Nízká až střední | Vysoká | Střední |
| Typické použití | Obecná výroba, výchozí volba | Díly vyžadující ostrý vnitřní roh | Mikro ohyby, tenká pažba, přesné úhly |
Průmyslový standardní vzorec pro vzduchem ohýbanou měkkou ocel vztahuje sílu k tloušťce materiálu a otvoru matrice. Níže uvedený vzorec udává kilonewtony na metr délky ohybu pro ocel s pevností v tahu blízkou 450 MPa.
P (kN na metr) = 650 x (tloušťka v mm) x (tloušťka v mm) / (V-otvor v mm)
Chcete-li převést na metrické tuny síly, vydělte výsledek číslem 9,81. Pro 3 mm měkkou ocel na matrici 24 mm je výpočet 650 x 9 / 24 = 243,75 kN na metr, neboli asi 24,8 tun na metr. Díl s 1,2 m přírubou potřebuje 292,5 kN, zhruba 29,8 tun, před jakýmkoli bezpečnostním faktorem. Nákup stroje s jmenovitou hmotností 30 tun nezanechává žádnou rezervu; 40tunový model je reálná volba.
| Tloušťka (mm) | Doporučený otvor do V (mm) | Síla (kN/m) | Síla (tuny/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
U nerezové oceli vynásobte výsledek 1,4 až 1,6. Pro hliník 5xxx vynásobte 0,7 až 0,8. Pro vysokopevnostní ocel 780 MPa vynásobte 1,7 až 2,2. Tyto faktory odrážejí rozdíl v pevnosti v tahu ve srovnání s měkkou ocelí.
Každý materiál má podlahu, pod kterou na ohybu praskne. Tabulka uvádí minima ohybu vzduchu pro běžné jakosti. Toto jsou výchozí body: ostřejší hrot děrovače, menší V-otvor nebo ohyb paralelně s obilím, to vše zvyšuje praktický minimální poloměr.
| Materiál | Minimální vnitřní poloměr (ohyb vzduchu) | Tonážní faktor vs. měkká ocel | Důležité upozornění |
|---|---|---|---|
| Měkká ocel válcovaná za studena | 0,5-1,0 x T | 1.0 | Ohněte se přes vlákno, aby byly viditelné příruby |
| Nerezová ocel 304 | 1,5-2,0 x T | 1,4-1,5 | Pracně zpevněné plechy potřebují větší rádius |
| Hliník 5052-H32 | 0,5-1,0 x T | 0.7 | Dobrá tvarovatelnost při temperování H32 |
| Hliník 6061-T6 | 2,0-3,0 x T | 0.7 | Ostré poloměry způsobují praskání; zvažte O-temper pro tvrdou formu |
| Vysoká-strength steel 780 | 2,0-3,0 x T | 1,7-2,2 | Vysoká springback and edge micro-cracks possible |
Tolerance tloušťky materiálu také vytváří kolísání úhlu. Při ohýbání vzduchem může plech, který je o 0,1 mm tlustší než nominální, posunout úhel o jeden stupeň nebo více, protože hloubka razníku, která fungovala pro nominální tloušťku, nyní tvoří jiný úhel. To je důvod, proč se adaptivní řízení s úhlovou zpětnou vazbou stává běžnou součástí přesných ohraňovacích lisů.
Ohraňovací lis je pouze tak přesný, jako jeho polohovací systém. Zadní měrka řídí vzdálenost od linie ohybu k referenční hraně a její opakovatelnost přímo ovlivňuje délku příruby. Základní stroje mají dvouosé měřidlo; výrobní stroje přidávají osu R pro výšku měřidla a dorazy osy Z pro různé šířky dílů. 4 1osý zadní doraz je praktickým minimem pro flexibilitu dílny.
Pro vysoce přesnou práci udržujte nástroje paralelně s beranem. Dokonce i 0,1 mm nesoulad mezi razníkem a matricí v délce 2 m vytvoří úhel naklonění. Při instalaci nových nástrojů používejte přesně broušené matrice a zkontrolujte rovnoběžnost.
Ohraňovací lisy podporují téměř každý průmysl kovodělných výrobků, protože vyrábějí jednoduché, pevné a cenově výhodné tvary z plochého plechu. Seznam výroby je dlouhý a každý sektor přidává své vlastní tolerance a požadavky na povrch.
For mobilní a automobilové aplikace Trend směrem k elektrickým vozidlům zvýšil poptávku po přesných ohybech z vysoce pevné oceli, protože pouzdra baterií a konstrukční držáky nahrazují díly, které byly dříve svařovány.
Většina selhání ohraňovacího lisu není náhlá; nejprve se projeví jako posun úhlu, škrábance nebo neobvyklý zvuk. Jednoduchý registr poruch pomáhá rychle identifikovat zdroj.
| Chyba | Pravděpodobná příčina | Praktická oprava |
|---|---|---|
| Nekonzistentní úhel napříč dávkou | Materiál thickness shifts, springback not compensated | Použijte ohýbání vzduchem s řízenou hloubkou; změřte první část z každé nové šarže |
| Praskliny na vnější čáře ohybu | Poloměr je příliš malý, zrno rovnoběžné s ohybem | Zvětšit poloměr razníku; otočit polotovar o 90 stupňů; otestujte měkčí povahu |
| Zkroucená nebo zkroucená část | Razník a matrice nejsou rovnoběžné, konce zadního dorazu jsou nesprávně zarovnány | Zkontrolujte rovnoběžnost pístu a matrice; ověřte, že se oba měřicí prsty dotýkají listu |
| Škrábance na spodní straně | Otřepy na hraně matrice, špinavé nástroje, tvrdé částice | Ukamenujte a očistěte kostku; odhrotovací polotovary; naneste ochrannou fólii |
| Alarm přetížení na ovladači | Příliš úzký otvor do V nebo podhodnocená tonáž | Přepočítejte pomocí vzorce 650; přejít na širší kostku |
Výrobny, které ohýbají plech, často dostávají požadavky na drátěné díly: spony, háky, kolíky a drátěné držáky, které patří ke stejné sestavě produktu. Ohraňovací lisy nedokážou efektivně ohýbat drátěné profily, ale CNC ohýbačky drátu zpracovávají kulatý drát, plochý drát a pás se stejnou naprogramovanou přesností. CNC ohýbačka drátu rovná, podává, ohýbá a řeže drát v jedné sekvenci, díky čemuž jsou malé až střední dávky drátu ziskové.
Logika ovládání ohýbačky drátu má mnoho společného s ohraňovacím lisem: naprogramujete úhly ohybu, délky posuvu a kompenzaci odpružení. Víceosé stroje, jako je ZW-480, přidávají osu kroucení a ohýbací rameno, které umožňují složité trojrozměrné tvary. Pro hlubší vysvětlení kinematiky ohybu si přečtěte naše úplný průvodce, jak fungují ohýbací stroje .
 ZW-480 4-osý CNC ohýbačka drátu pružiny pro složité 3D tvary Tato čtyřosá ohýbačka drátu podporuje kroucení a ohýbání ramen pro složité trojrozměrné tvary. Nabízí bezobslužný provoz a je ekonomický pro malo až středně sériovou výrobu. Zobrazit produkt →
 ZW-880 8osý CNC ohýbačka pružinového drátu pro vysoce přesnou práci Díky osmiosému propojení a rotačnímu podávání drátu poskytuje tento model vysokou stabilitu a přesnost. Zvládne složité tvářecí úlohy a je ideální pro dílny, které chtějí vyrábět kompletní sestavy. Zobrazit produkt →
 WNJ CNC ohýbačka drátu řady (průměr drátu 1–12 mm) Řada tohoto výrobce pokrývá průměry drátu od 1 do 12 mm s víceosým propojením. Zahrnuje globální podporu a služby náhradních dílů, což z něj činí spolehlivou volbu pro integraci výroby. Zobrazit produkt →
Přidání linky na ohýbání drátu vedle ohraňovacího lisu umožní dílně nabízet kompletní sestavy namísto jednotlivých dílů. Náklady na nastavení jsou nízké a stroje běží dostatečně bez dozoru, aby byly ekonomické pro dávky několika stovek kusů.
Ohýbání vzduchem tvoří plech, který je v kontaktu pouze ve třech bodech: na dvou hranách lisovnice a na průbojníku. Úhel závisí na hloubce děrování, takže jeden nástroj může vytvořit mnoho úhlů. Dno lisuje plech zcela do V-formy, což snižuje odpružení a zostřuje vnitřní roh, ale zvyšuje tonáž třikrát až čtyřikrát. Ražení stlačuje materiál natolik, že tvar razníku je vtlačen do plechu; potřebuje nejvyšší tonáž a poskytuje nejlepší opakovatelnost pro tenké materiály. Pro většinu ohraňovacích lisů je správným výchozím nastavením ohýbání vzduchem.
Začněte s pravidlem osmi: pro měkkou ocel použijte otvor do V, který se rovná osminásobku tloušťky materiálu. Přesuňte se na deset až dvanáctkrát pro nerezovou ocel a šest až osmkrát pro měkký hliník. Širší matrice snižuje tonáž a vytváří větší vnitřní poloměr; užší matrice zvyšuje tonáž a zostřuje poloměr. V-otvor nesmí být nikdy menší než pětinásobek tloušťky u standardních materiálů.
Nejjednodušší metodou je naprogramovat úhel přehnutí rovný naměřenému odpružení. Použijte zkušební kus z přesné cívky, kterou budete provozovat ve výrobě. U materiálů s vysokým odpružením, jako je nerez nebo ocel 780 MPa, přejděte na spodní nebo použijte ohraňovací lis s adaptivním měřením úhlu, který po prvním zkušebním ohybu automaticky koriguje hloubku razníku.
Použijte vzorec P = 650 x 9 / 24 = 243,75 kN na metr, což je zhruba 24,8 tun na metr. Přidejte bezpečnostní faktor a vyhněte se překročení 80 % jmenovité kapacity, takže 40tunový ohraňovací lis je minimální rozumnou volbou pro jednometrové ohyby v 3 mm měkké oceli. Zvětšete velikost stroje, pokud ohýbáte také nerez nebo vysokopevnostní ocel.
Trhliny se tvoří, když vnější povrch dosáhne své meze prodloužení. Běžnými příčinami jsou poloměr razníku menší než 1,5násobek tloušťky materiálu, ohýbání rovnoběžně s válcovaným zrnem, mechanicky zpevněný plech z předchozího tvářecího kroku nebo příliš úzká V-zápustka. Použijte větší poloměr, ohněte přes zrno a před výrobou potvrďte testem ohybu na odpadu.
Servoelektrické stroje vyhovují plechům do tloušťky cca 3 mm, s čistším provozem, nižšími náklady na energii a lepší opakovatelností polohování. Hydraulické stroje CNC zůstávají vynikající pro tlusté plechy, hluboké díly a dlouhé ohybové linky, protože vytvářejí vysokou tonáž v celém zdvihu. Vyberte si servoelektrické pro přesné světloměrné práce a hydraulické CNC pro všeobecnou výrobu se širokou škálou materiálů.
Ohýbání plechů ohraňovacím lisem je vyspělý proces a technologie se ve svých základech nezměnila. To, co odděluje ziskové obchody, je disciplína: správný výběr matrice, poctivý výpočet tonáže, testovaná kompenzace odpružení a pravidelná údržba nástrojů. Aplikujte tyto postupy důsledně a ohraňovací lis se stane jedním z nejvíce předvídatelných strojů na podlaze.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti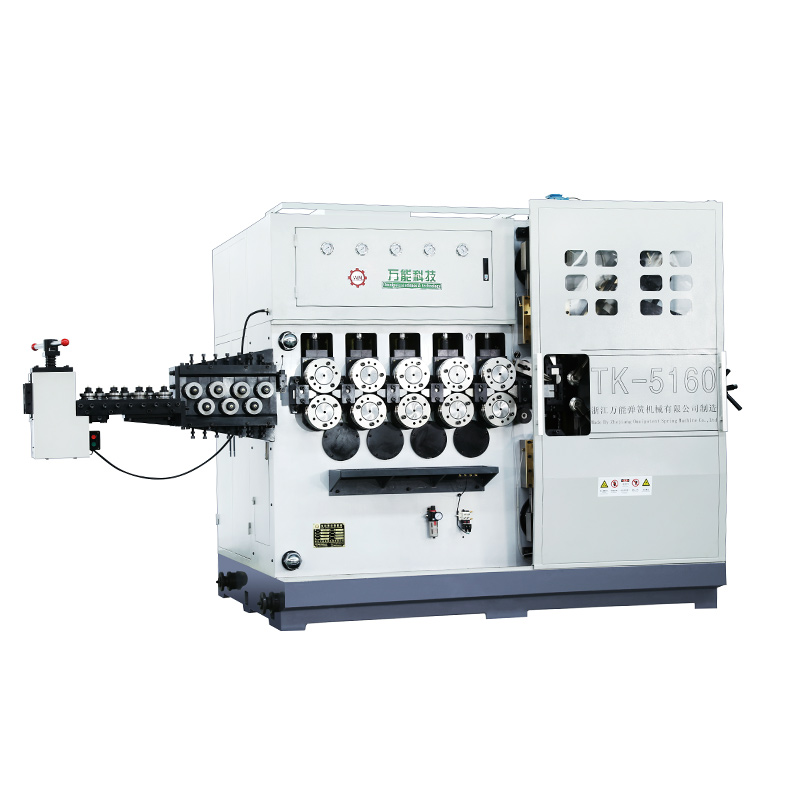
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód