Jazyk

Pro správné ohnutí drátu přizpůsobte metodu materiálu a průměru. U měkkého drátu pod 1,5 mm uchopte blízko bodu ohybu, vytvarujte kolem trnu a přehněte o úhel odpružení materiálu. Pro tvrdší drát nad 2 mm nebo pro jakoukoli výrobu s identickými díly je praktickou volbou CNC ohýbačka drátu. Tato krátká odpověď pokrývá vše od spony na šperky po automobilovou pružinu a podrobnosti níže přesně vysvětlují proč.
Ohýbání drátu selže jedním ze tří způsobů: ohyb se zalomí, konečný úhel je špatný nebo vnější povrch praskne. Všechny tři vedou ke stejné základní příčině: síla je aplikována rychleji, než drát dokáže přerozdělit napětí. Oprava je identická v malé dílně a velké továrně na pružiny: ovládejte bod ohybu, řiďte rychlost ohybu a kompenzujte elastické zotavení.
Tato příručka se zabývá mechanikou ohýbání, na které záleží, ručními technikami, které skutečně fungují, odpružením a výpočty povolených ohybů s reálnými čísly, běžnými chybami a prahem výroby, při kterém se CNC stroj stává logickou investicí.
Drát se plasticky ohýbá pouze tehdy, když ohybové napětí na jeho vnějších vláknech překročí mez kluzu materiálu. Pod tímto prahem je deformace elastická a po odstranění zátěže se zcela obnoví. To je důvod, proč drát nikdy nezůstane přesně tam, kde ho zatlačíte: vnější polovina se natáhne, vnitřní se stlačí a hranice mezi nimi, zvaná neutrální osa, si zachová svou původní délku.
Míra odpružení po ohybu se řídí třemi proměnnými: teplota materiálu (tvrdší teploty ukládají více elastické energie), průměr drátu (silnější drát vyžaduje větší sílu a vykazuje větší úhlové zotavení) a vnitřní poloměr ohybu (užší poloměr koncentruje napětí a zvyšuje elastickou část). Bez jejich ovládání vychází každá část pod jiným úhlem.
Níže uvedená tabulka ukazuje reprezentativní hodnoty pro 90stupňový ohyb vytvořený kolem trnu o průměru rovném dvojnásobku průměru drátu. Toto jsou referenční čísla, nikoli záruky: přesné odpružení závisí na směru zrna, stavu povrchu a geometrii nástroje.
| Materiál drátu | Stav / standardní | Mez kluzu (MPa) | Odpružení při 90 stupních |
|---|---|---|---|
| Žíhaná měď, bez kyslíku | Měkký | 50–70 | 1–3 stupně |
| Hliník 5052 | Teplota H32 | 190–220 | 3–6 stupňů |
| Polotvrdá mosaz (70/30) | Kazeta z mosazi | 300–450 | 4–7 stupňů |
| Nerezová ocel 304 | Jarní nálada | 1 200–1 500 | 8-12 stupňů |
| Hudební drát | ASTM A228, 0,5–2,0 mm | 1 600–2 400 | 12-18 stupňů |
Tato čísla vysvětlují, proč může být měkký měděný drát natažen na dokonalých 90 stupňů tlakem palce, zatímco 2mm hudební drát stále sedí pod úhlem 78 stupňů poté, co byl zatlačen o 10 stupňů za cíl. Elastická energie uložená ve vysokopevnostním drátu je skutečná a jediný spolehlivý způsob, jak s ní zacházet, je plánovat ji.
Pro jednotlivé kusy, prototypy, opravy a malé vzorky jsou ruční nástroje rychlejší než jakékoli nastavení stroje. Cílem není síla, ale kontrola: čistý ohyb se provede pomalu, blízko čelistí kleští, s drátem podepřeným po jeho délce.
Odpružení není chyba; je to předvídatelné množství. Jakmile znáte úhel odpružení pro daný materiál, průměr a nástroj, můžete před vyrobením prvního dílu vypočítat správnou polohu ohybu.
Vztah je jednoduchý: Konečný úhel = Úhel ohybu mínus úhel odpružení. Chcete-li skončit na 90 stupních, musíte se ohnout na 90 S stupňů, kde S je naměřené odpružení. Například 1,5 mm drát z nerezové oceli 304 v pružinovém temperování vykazuje zhruba 10–12 stupňů odpružení přes 3 mm trn. Ruka nebo stroj by tedy měly být nastaveny tak, aby se ohýbaly o 100–102 stupňů a drát se usadí v blízkosti 90 stupňů.
Vzorec přídavku ohybu pro drát: L = pi x (D k x d) x theta / 360, kde L je délka drátu spotřebovaná ohybem, D je vnitřní průměr ohybu, d je průměr drátu, theta je úhel ohybu ve stupních a k je faktor neutrální osy 0,33 pro těsné ohyby do 0,5 pro velké poloměry.
Zpracovaný příklad: drát 2 mm, vnitřní průměr 10 mm, ohyb 90 stupňů, k = 0,4. L = 3,14 x (10 0,4 x 2) x 90 / 360 = 3,14 x 10,8 x 0,25 = 8,48 mm. V praxi tento ohyb spotřebuje asi 8,5 mm délky rovného drátu. Použití tohoto vzorce důsledně eliminuje nejběžnější zdroj chyb délky části.
| Průměr drátu | Měkký copper | Hliník 5052-H32 | Měkká ocel | Pružinová ocel |
|---|---|---|---|---|
| 0,5 mm | 0,5 mm | 0,8 mm | 1,0 mm | 1,5 mm |
| 1,0 mm | 1,0 mm | 1,5 mm | 2,0 mm | 3,0 mm |
| 2,0 mm | 2,0 mm | 3,0 mm | 4,0 mm | 6,0 mm |
| 4,0 mm | 4,0 mm | 6,0 mm | 8,0 mm | 12 mm |
Pokud vaše aplikace vyžaduje poloměr pod těmito hodnotami, vnější vlákna popraskají a součást se později pod únavou porouchá. Praktickým řešením je přejít před tvářením na žíhaný drát, použít větší trn, nebo ve výrobě nechat CNC program rozložit ohyb do více přírůstků.
Většina problémů s ohýbáním drátu je konzistentní a lze se jim vyhnout. Níže uvedená tabulka uvádí šest chyb, které se na workshopech nejčastěji vyskytují, s praktickou opravou každé z nich.
| Omyl | Typický výsledek | Praktická oprava |
|---|---|---|
| Ohýbání příliš blízko ke špičkám kleští | Zalomení nebo zářez u kořene ohybu | Zasuňte drát hlouběji do čelistí a ohněte jej proti ploché základně čelisti |
| Ohýbání jedním náhlým pohybem | Praskliny na natažené vnější straně | Aplikujte sílu postupně ve dvou nebo třech krocích |
| Ignorování odpružení | Konečný úhel je vždy příliš široký | Overbend o úhel odpružení z tabulky 1 |
| Špatná velikost trnu | Příliš velké nebo zhroucené ohyby | Přizpůsobte průměr trnu požadovanému vnitřnímu poloměru |
| Opakované ohýbání stejného místa | Pracovní kalení vede ke křehkému lomu | Před tvářením minimalizujte opravy nebo žíhání |
| Měření ze špatného referenčního bodu | Díly jsou krátké nebo dlouhé o přídavek na ohyb | Změřte zevnitř ohybu a přidejte přídavek ze vzorce |
Ruční ohýbání má skrytou cenu: důslednost. Zkušený operátor dodržuje toleranci zhruba plus minus 0,5 mm na sérii dílů. CNC ohýbačka drátu drží plus minus 0,05 mm, což je 10krát pevnější, a dělá to bez únavy, nálady nebo rozptýlení. Rozhodnutí přejít není o dovednostech; jde o čísla.
V praxi se výhybkový bod dostane kolem 500 kusů za měsíc pro drát v rozsahu 1,5–4 mm. Pod tímto objemem se čas nastavení stroje nemusí vrátit; nad ní náklady na díl prudce klesají. Podrobné srovnání nákladů na součást, nástroje a údržbu je k dispozici v našem průmyslová ohýbačka drátu kompletní průvodce kupujícího .
Realistický příklad: výrobce vyrábějící 1 800 stejných ohnutých drátěných držáků za měsíc, každý se dvěma ohyby 90 stupňů a jedním ohybem 45 stupňů, může provozovat jeden 4osá CNC ohýbačka pružinového drátu a nahradit dva manuální pracovníky na plný úvazek. Stroj udrží každý úhel v rozmezí plus minus 0,1 mm a roční míra vyvolání defektů geometrie klesne téměř na nulu.
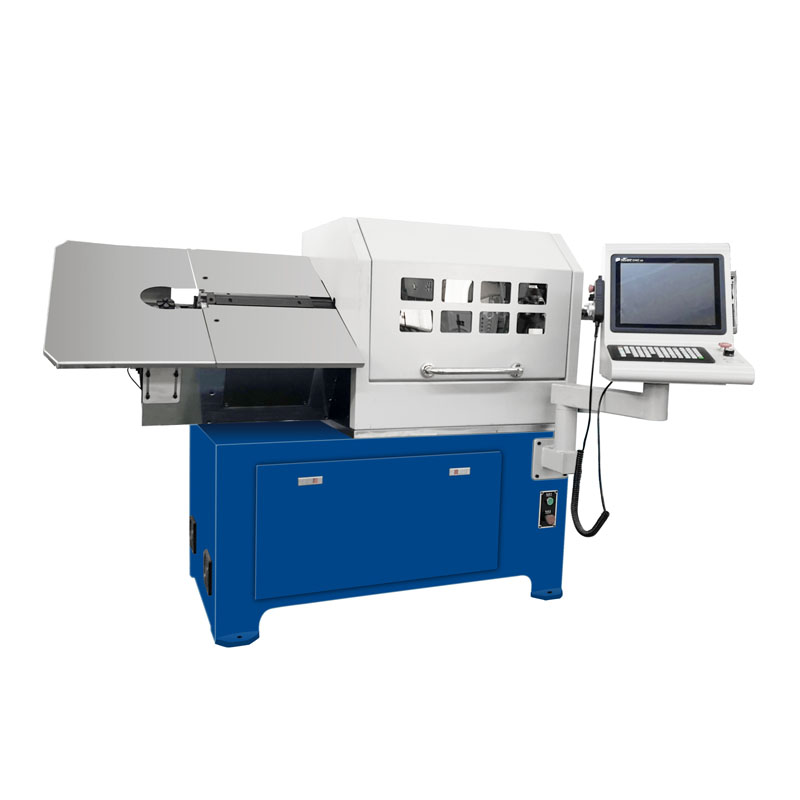 Výrobci, dodavatelé CNC pružinových ohýbaček v Číně WNJ je čínský vlastní výrobci pružinových ohýbaček a dodavatelé pružinových ohýbaček, nabízejí ZW-480 4AXIS CNC SPRING WIRE BENDI... Zobrazit produkt →
CNC ohýbačka drátu nejsou kleště s motorem. Jedná se o servořízený tvářecí systém, který podává drát, otáčí tvářecí hlavou a ohýbacím ramenem v koordinovaném pohybu. Výstupem je sada 3D souřadnic, které lze přesně opakovat na jakémkoli jiném stroji se stejným programem.
4osý stroj pokrývá většinu držáků, háků a rámů používaných napříč automobilový průmysl a stavební průmysl. U dílů, které také potřebují svinuté sekce, přidá 6osý nebo 7osý stroj funkci navíjení ve stejném cyklu. Proto moderní CNC ohýbačky drátu jsou postaveny jako konfigurovatelné platformy spíše než jako jednoúčelové nástroje.
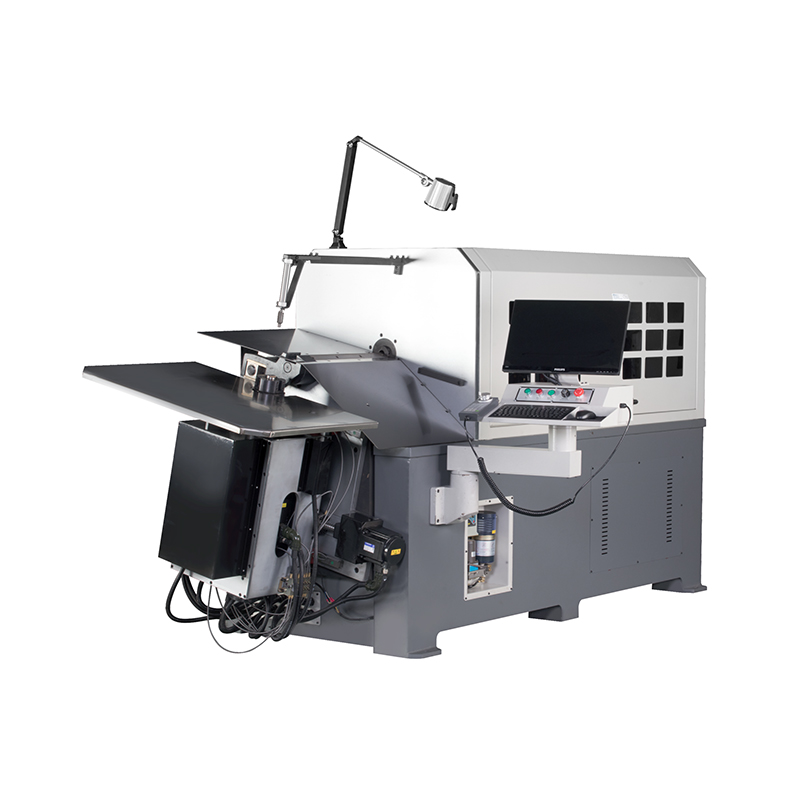 Stroj WNJ | Velkoobchod továrna na CNC ohýbačky drátu, Comapny Omnipotent Spring Machine Co., Ltd (WNJ Machine) je čínská továrna na CNC ohýbačky drátu a ohýbačky drátu Comapny, nabízí celou... Zobrazit produkt →
Řídicí systém ukládá tabulku odpružení pro každou skupinu materiálů. Když operátor zadá cílový úhel 90 stupňů, stroj se automaticky ohne na 90 S stupňů, kde S vychází ze stolu. Operátor nastaví S pouze při změně šarže drátu. Tím se odstraní nejvariabilnější část ručního tvarování, což je lidský odhad, jak daleko se ohnout.
Servopoháněný stroj na ohýbání drátu dosahuje cyklů 1 500–3 000 kusů za hodinu pro malé držáky a dokáže udržet opakovatelnost polohy v rozmezí /-0,05 mm za celou směnu. Praktickým limitem stroje na ohýbání drátu je průměr drátu a geometrie nástroje, nikoli rychlost. Stroj určený pro drát o průměru 4 mm dokáže ohýbat většinu materiálů o průměru 0,5–4 mm, ale pro každý rozsah průměrů potřebuje jinou sadu nástrojů.
Pro komponenty, které jsou spíše vinutými pružinami než ohnutými dráty, je vhodnější speciální navíječka. V tom případě a 6/7osý CNC stroj na navíjení pružin dokáže vyrobit tlačné a tažné pružiny o průměru zhruba 1,5–8 mm v jednom průchodu. Znalost rozdílu mezi ohýbačkou drátu a navíječem pružin zabrání nákupu špatného stroje.
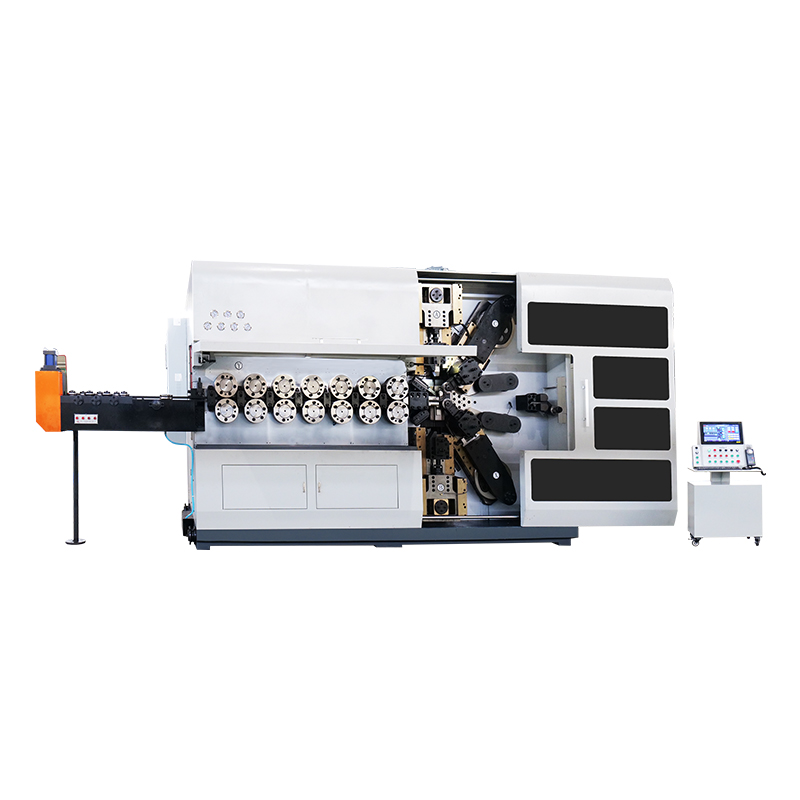
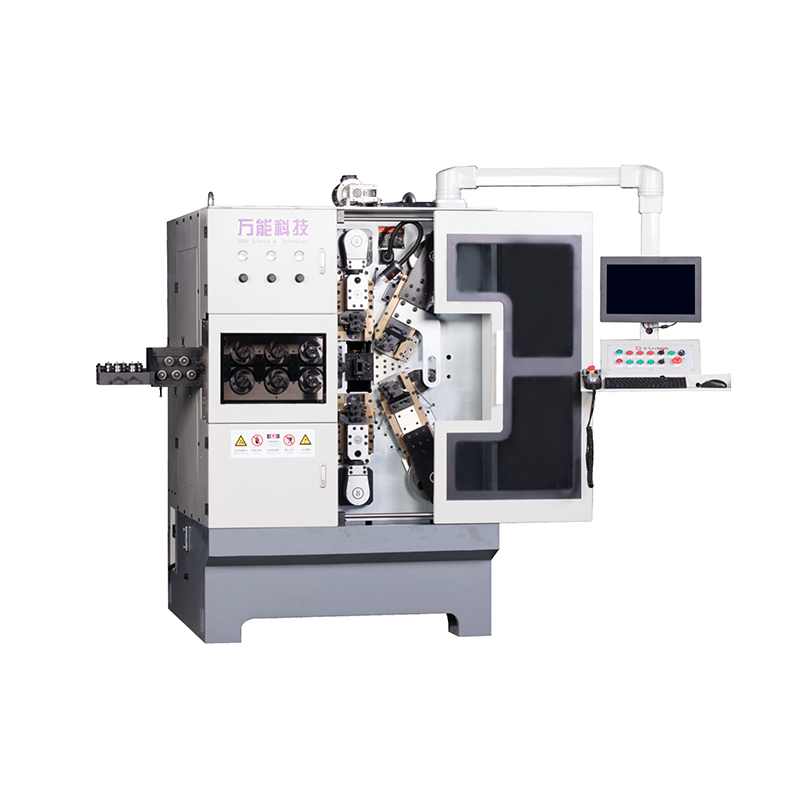 Zakázkový TK-760 6-7AXES CNC PRUŽINOVÝ STROJ Továrna, Comapny - stroj WNJ Zhejiang Omnipotent Spring Machine Co., Ltd (WNJ Machine) je továrna a velkoobchodní čínský velkoobchod TK-760 6-7AXES CNC SPRING COILING MACHINE... Zobrazit produkt →
Pokud chcete mechanické detaily za tvarovací hlavou, podávacím systémem a ovládací smyčkou, náš článek na jak funguje ohýbací stroj vysvětluje mechanismus krok za krokem.
Použijte kulaté kleště pro oblouky, ploché kleště pro rohy 90 stupňů a trn pro konzistentní průměry. Přehnutí o úhel odpružení konkrétního materiálu. U více než několika stovek stejných kusů CNC ohýbačka drátu zcela odstraňuje dohady.
Drát je elastický až do své meze kluzu. Elastická část se obnoví, jakmile je síla odstraněna. Odpružení se zvyšuje s vyšší mezí kluzu a s užšími poloměry ohybu. Řešením je vždy přehnutí o naměřený úhel odpružení, nikoli silnější síla.
U měkké oceli použijte alespoň 1x průměr drátu. U pružinové oceli a hudebního drátu použijte 2–3násobek průměru. Ohýbání pod tyto hodnoty popraská vnější vlákna a snižuje únavovou životnost. Úplný seznam běžných materiálů je uveden v tabulce 2 výše.
Ano, se dvěma podmínkami: udržujte rádius nad 2–3násobkem průměru a ohýbejte progresivně v kontrolovaných krocích spíše než s jediným nárazem. CNC ohýbačka drátu je vhodnější, protože používá přesnou rychlost a úhel, a proto se vysokopevnostní drát téměř vždy tvoří na strojích ve výrobě.
Použijte vzorec L = pi x (D k x d) x theta / 360. Pro ohyb 90 stupňů s k = 0,4 platí L = 0,785 x (D 0,4d). Přidejte tento přídavek ke každému přímému segmentu mezi ohyby.
Přepněte, když je tolerance pod /-0,1 mm, když je objem nad 500 identických dílů za měsíc, nebo když je geometrie trojrozměrná s ohyby ve více rovinách. Pro hlubší srovnání rychlosti, přesnosti a vlivu nástrojů na výstup viz naše výkon ohýbacího stroje článek.
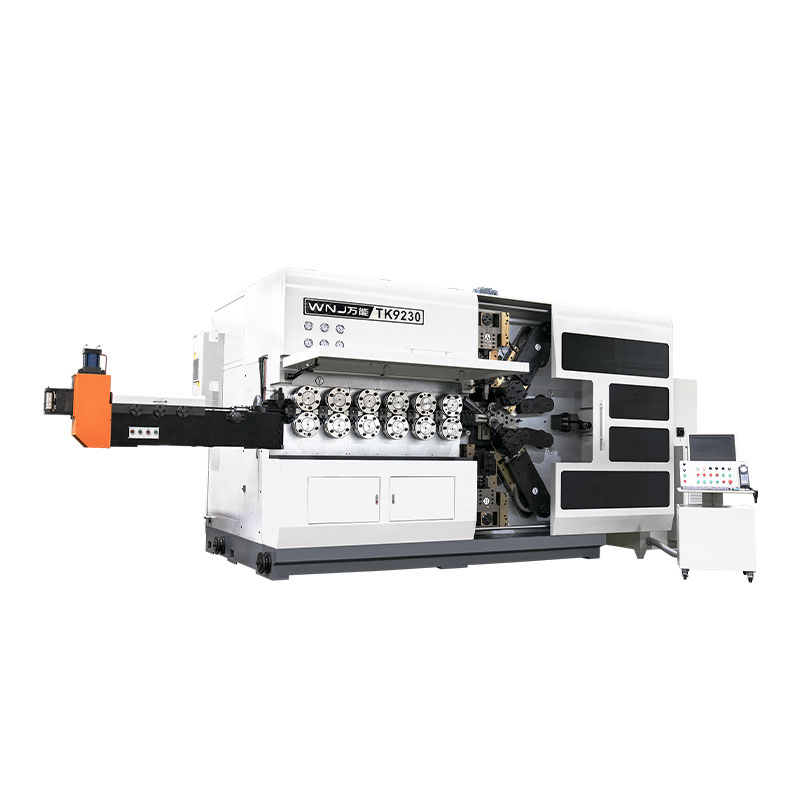
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti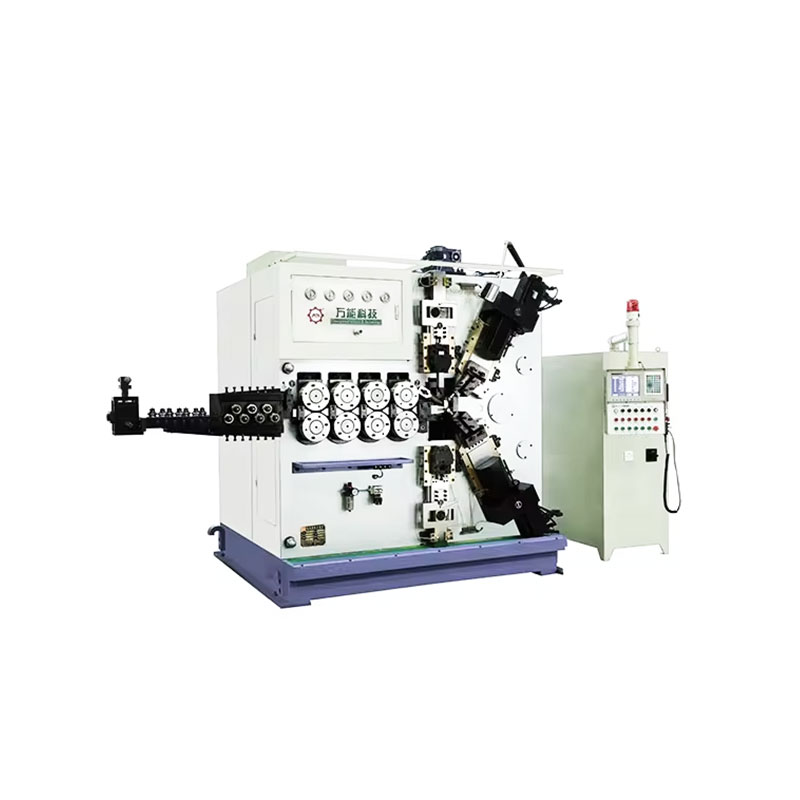
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti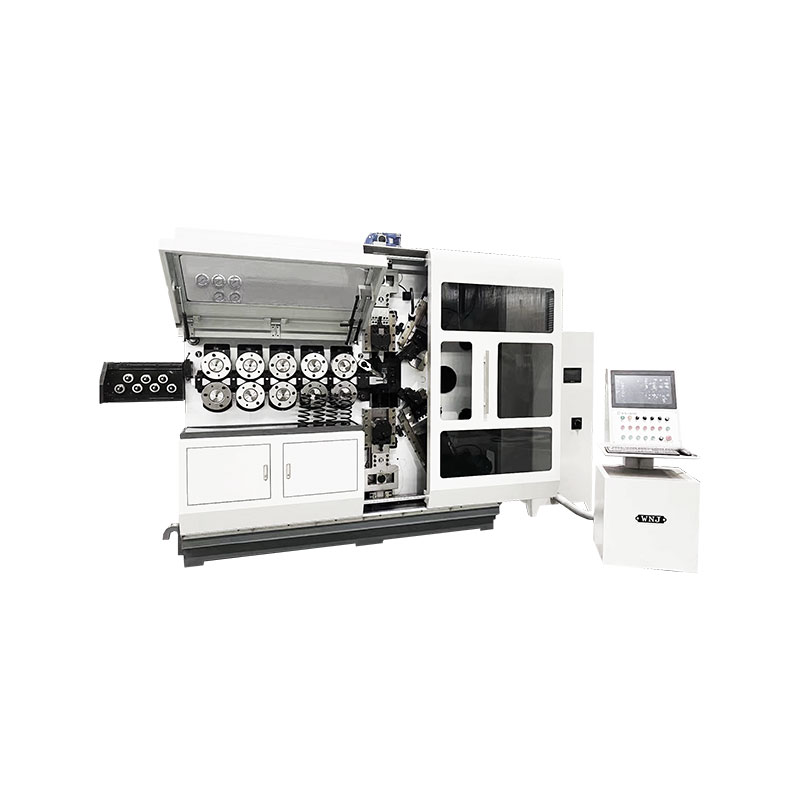
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti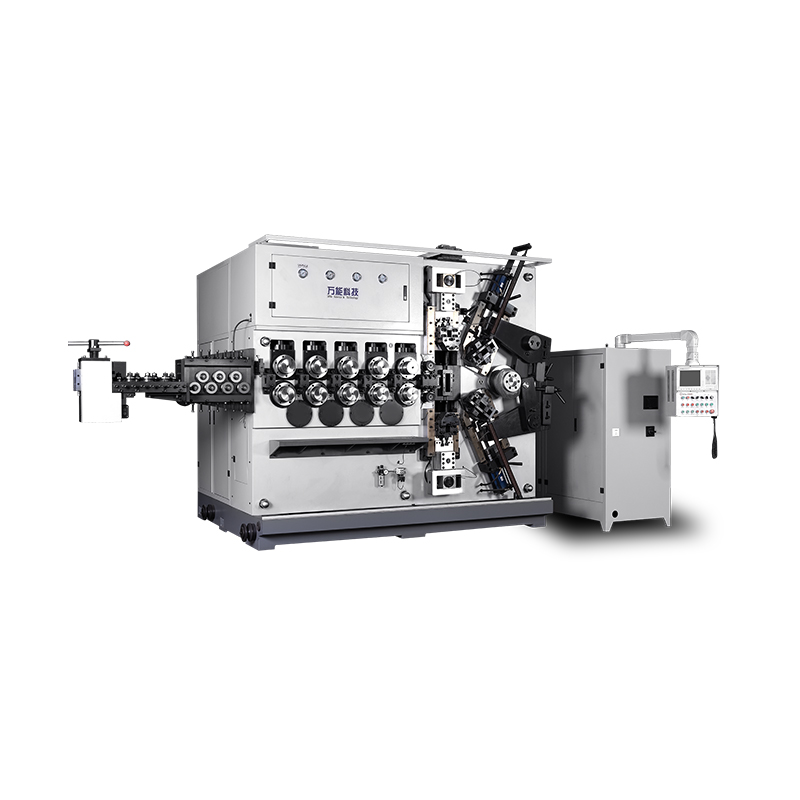
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti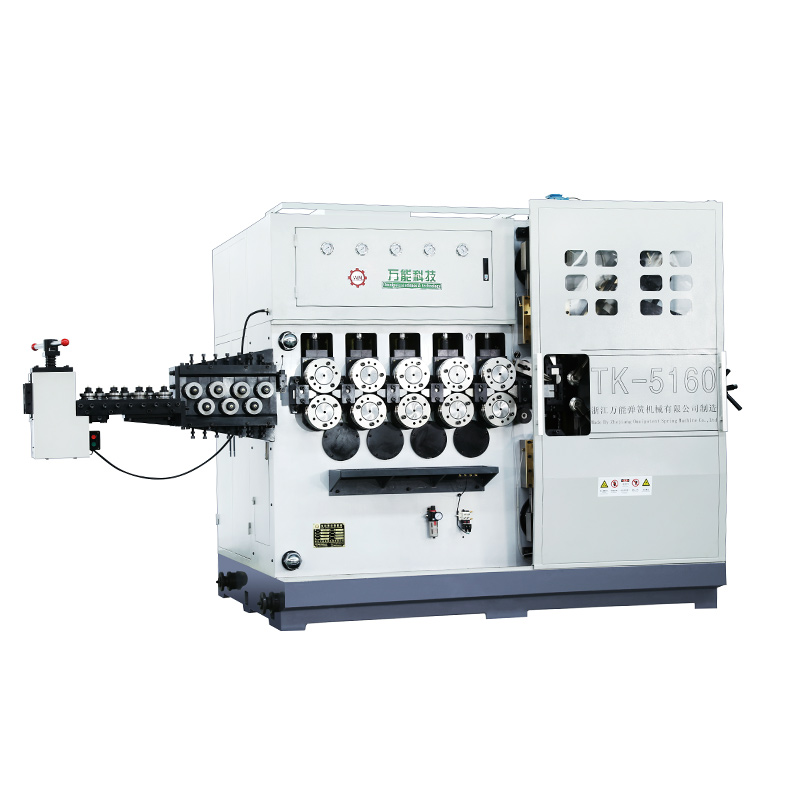
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti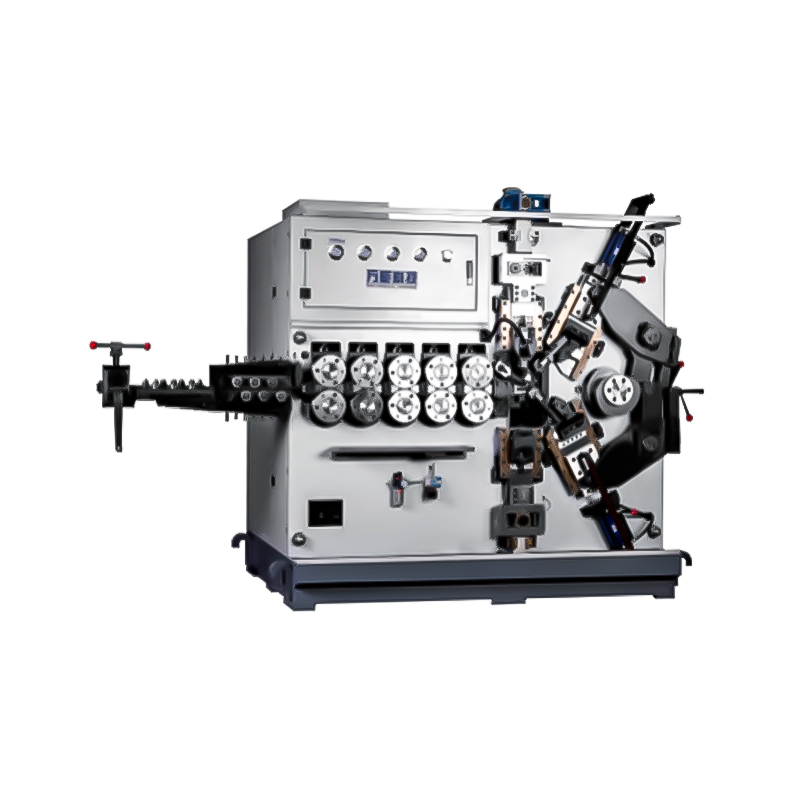
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód