Jazyk

Ohýbání drátu je řízená plastická deformace a funguje pouze tehdy, když ovládáte tři proměnné současně: podporu, poloměr ohybu a odpružení. Podepřete drát na obou stranách ohybu, aby se deformace odehrála přesně tam, kde ji chcete. Udržujte vnitřní poloměr nad minimem, které materiál snese. Poté přehněte o odměřené množství, aby se drát vrátil do úhlu, který skutečně potřebujete. 1 mm žíhaný měděný drát bude následovat vaše prsty. Pružinová ocelová tyč 5 mm tvrzená v oleji praskne na vnější straně těsného ohybu, pokud rádius, temperování a směr ohybu nejsou naplánovány dříve, než se jí dotkne jakýkoli nástroj.
Tato příručka pokrývá mechaniku za ohybem, údaje o poloměrech, na kterých záleží, opakovatelnou metodu ručního ohýbání, chování běžných drátěných materiálů a bod, kdy ruční ohýbačka přestává být praktická a přebírá ji CNC ohýbačka drátu. Každé číslo je zde výchozím bodem pro testovací ohyb, nikoli jeho náhradou.
Když se drát ohne, vnější část křivky se natáhne a vnitřní se stlačí. Střední vrstva, nazývaná neutrální osa, si zachovává svou původní délku. Číslo, které rozhoduje o tom, zda ohyb přežije, je napětí na vnějším povrchu a lze jej rychle vypočítat:
Povrchové napětí = d / (2R d) , kde d je průměr drátu a R je vnitřní poloměr ohybu.
Tyto tři výsledky vysvětlují většinu prasklých ohybů v dílně: příliš velké roztažení, na příliš malém poloměru, v materiálu, který nemá téměř žádnou tažnost. Vytáhněte přípustné namáhání v ohybu z datového listu dodavatele drátu a porovnejte jej s vypočítanou hodnotou, než zadáte dávku. Každý ohyb také zpevní drát v tomto místě, takže drát, který se jednou čistě ohne, může prasknout, pokud jej opakovaně otevíráte a zavíráte ve stejném bodě.
Minimální poloměr ohybu se normálně zapisuje jako násobek průměru drátu, protože drát o průměru 1 mm a drát o průměru 6 mm vyrobený ze stejné slitiny nesdílí stejný limit absolutního poloměru. Níže uvedená tabulka uvádí typické výchozí hodnoty používané při tvarování drátu a výrobě pružin. Tvrdší povahy tlačí číslo nahoru; předehřev nebo žíhání jej stáhne dolů.
| Materiál drátu | Minimální vnitřní poloměr | Praktická poznámka |
|---|---|---|
| Žíhaná měď, mosaz | 0,5 d až 1 d | Velmi shovívavý, nízké odpružení |
| Měkká ocel, žíhaná | 1d až 2d | Dávejte pozor na pomerančovou kůru na silném vývaru |
| Nerez 304, 316 žíhaný | 1d až 2d | Práce rychle ztvrdne, jednou ohněte |
| Fosforový bronz, jarní temper | 3d až 4d | Mírné odpružení, čisté okraje |
| Hudební drát, pružinová ocel kalená v oleji | 4d až 6d | Vysoká pevnost v tahu, vysoká zpětná vazba |
Pokud návrh potřebuje poloměr těsnější, než umožňuje tabulka, máte tři možnosti: přepnout na měkčí temperování, předehřát zónu ohybu, aby se snížila mez kluzu, nebo změnit průměr drátu a použít dva tenčí dráty tam, kde byl plánován jeden silný drát.
Jakmile se ohybová síla uvolní, pružná část deformace se zotaví a ohyb se otevře. To je odraz a není to malý efekt. V praxi se množství mění s tvrdostí a s poměrem poloměru ohybu k průměru drátu.
Spolehlivou metodou je ohnout jeden zkušební kus do cílového úhlu, změřit, co jste skutečně dostali, a vypočítat faktor nadměrného ohybu: faktor overbend = cílový úhel / dosažený úhel. Potom vynásobte každý úhel v zakázce tímto faktorem. Pokud cíl 90 stupňů vyšel při 82 stupních, faktor je 1,098, takže naprogramujete 99 stupňů, abyste přistáli na 90. CNC ohýbací programy ukládají tuto kompenzaci jako korekční hodnotu a aplikují ji na ohyb, což je důvod, proč stroj, který dobře kompenzuje, bude držet úhel dlouho poté, co manuální operátor přestal znovu kontrolovat každý díl.
Ohýbání od ruky funguje u prototypů a oprav, ale neopakuje se. Níže uvedená sekvence udržuje ručně ohýbaný díl blízko kreslení a stejná logika se přenáší přímo do programování stroje.
Užitečné ruční nástroje pro tuto práci zahrnují kleště s kulatým nosem pro malé průměry, kleště s paralelním chodem, které udržují čelisti kolmé k drátu, ohýbačku pro zametání ve stylu potrubí, blok z tvrdého dřeva a paličku pro jemné zakřivení formy a upínací lis, když drát o průměru 4 mm až 8 mm vyžaduje větší páku, než může poskytnout vaše zápěstí.
Volba materiálu změní ohyb mnohem více, než většina lidí očekává, a je to první věc, kterou je třeba opravit, než se začne diskutovat o poloměrech nebo nástrojích.
Ohybové zatížení roste zhruba s druhou mocninou průměru, takže skok z 2 mm na 4 mm drátu není dvojnásobná námaha, blíží se čtyřnásobku. Tento jediný vztah vysvětluje, proč se nástroje mění tak náhle, jak je drát silnější.
Dalším limitujícím faktorem je opakování. Ruční ohýbání je v pořádku na deset dílů; zakázka, která zahrnuje tisíce identických tvarů drátu, vyžaduje stroj, který reprodukuje sekvenci ohýbání bez úsudku operátora, protože operátor je největším zdrojem variací v jakémkoli ručním procesu.
CNC ohýbačka drátu nahrazuje ruce operátora osami poháněnými servomotorem. Drát je přiváděn dvojicí válečků, které měří délku, otáčí se vřetenem, které nastavuje rovinu dalšího ohybu, a je tvořen nástrojovými saněmi nebo ohýbacími čepy, které se pohybují do naprogramovaných poloh. Vzhledem k tomu, že každá osa je řízena servomotorem, může stroj použít jinou korekci zpětného odpružení na každý ohyb v programu a může opakovat stejnou sekvenci při každém posunu. Je zde vysvětlen základní princip činnosti těchto strojů, včetně spolupráce os posuvu, rotace a ohybu průvodce, jak funguje ohýbačka .
Při přechodu od ručního ohýbání ke stroji jsou nejdůležitější dvě možnosti. Za prvé, kontrola délky: podávací válečky udržují délku řezu na zlomek milimetru, takže vzdálenosti ohybu k ohybu u dílu s více ohyby zůstávají konzistentní. Za druhé, kontrola úhlu: ohýbací kolíky serva mohou po nastavení hodnoty odpružení udržet úhel ohybu v rozmezí několika desetin stupně, což je mnohem přísnější než kontrola úhloměru na pracovním stole.
 ZW-480 4AXES CNC PRUŽINOVÁ Ohýbačka drátu ZW-480 4AXES CNC PRUŽINOVÁ Ohýbačka drátu Zobrazit produkt →
Čtyřosý stroj tohoto typu pokrývá většinu dvourozměrných tvarů drátu a jednoduchých trojrozměrných částí: podávání, otáčení a dva směry ohýbání. Pro obchody vyrábějící háčky, spony, madla, rámy a jednoduché drátěné stojany tato konfigurace obvykle stačí.
O správném počtu os rozhoduje geometrie součásti, nikoli velikost rozpočtu. Užitečným způsobem plánování je spočítat, kolik nezávislých pohybů drát potřebuje.
 TK-5120 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN TK-5120 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN Zobrazit produkt →
Pětiosá ohýbačka je obvyklým krokem nahoru, když má drátěná forma ohyby, které se stáčejí z roviny, jako je přídržná spona s odsazenou nohou nebo rám se složeným rohem. Dodavatelé pro automobilový průmysl a mobilitu často specifikují tuto třídu strojů, protože rámy sedadel, spojovací tyče a konce kabelů kombinují několik rovin ohybu v jedné části; požadavky pro tento sektor jsou shrnuty v aplikace pro výrobu drátů pro automobilový průmysl a mobilitu přehled.
Většina defektů ohybu vysledovaných zpět k dávce je nastavena na začátku cyklu, nikoli uprostřed. Projděte si tento seznam, než bude podepsán první dobrý díl.
 SLB-2800 REGÁL NA PODÁVÁNÍ DRÁTU Další informace Zobrazit produkt →
Hardware pro přívod drátu je součástí procesu ohýbání, nikoli příslušenstvím. Poháněný nebo volně běžící podávací regál s řízeným napětím odstraňuje velký podíl délkových změn, které se projevují jako vyřazené díly tři hodiny po směně.
Když se ohyb pokazí, příznak obvykle ukazuje na jednu z malého počtu příčin. Níže uvedená tabulka spojuje běžné vady s opravou, která je řeší nejrychleji.
| Defekt | Pravděpodobná příčina | První oprava |
|---|---|---|
| Prasklina nebo rozštěp na vnější straně ohybu | Poloměr pod minimem materiálu nebo drát již mechanicky zpevněný | Zvětšete poloměr nebo přejděte na měkčí teplotu |
| Úhel driftuje přes běh | Hodnota odpružení je příliš nízká, mění se napětí drátu, opotřebení nástroje | Znovu vyzkoušejte odpružení, stabilizujte napnutí cívky |
| Ohněte zákruty z roviny | Osa rotace je vyosená, nedostatečná podpora v blízkosti ohybu | Překalibrujte rotaci, přidejte vodítko blízko nástroje |
| Zploštělá nebo oválná část v ohybu | Příliš malý poloměr čepu, příliš vysoký upínací tlak | Spojte kolík s 2R, snižte upínací sílu |
| Hotová délka krátká nebo dlouhá | Přídavek na ohyb ignorován, prokluzování posuvu | Přidejte přídavek na ohyb k ploché délce, zkontrolujte přilnavost válečku |
Ohyb, který vypadá správně, není ohyb, který správně měří. Tři kontroly zachytí téměř vše.
Frekvence vzorkování by se měla řídit procesem, nikoli kalendářem. Stabilní chod s ustálenou hodnotou odpružení lze zkontrolovat každý padesátý díl; běh, který byl právě nastaven nebo který používá novou šarži drátu, si zaslouží kontrolu prvního článku a kontrolu při každé výměně nástroje.
Upněte drát do svěráku s měkkými čelistmi nebo jej přidržte proti pevnému kolíku a volný konec vytáhněte kolem kulaté formy. Průměr formy by se měl blížit dvojnásobku požadovaného vnitřního poloměru, protože drát vyskočí a mírně se otevře. Nejprve označte čáru ohybu ze základny, aby součást zůstala rozměrově konzistentní.
Závisí na materiálu a tvrdosti a běžně se uvádí jako násobek průměru drátu. Žíhaná měď může přijmout poloviční průměr; hudební drát a olejová pružinová ocel obvykle potřebují čtyři až šest průměrů. Vždy potvrďte podle datového listu dodavatele drátu pro konkrétní šarži.
Raději to změřte, než hádejte. Ohněte zkušební kus, zaznamenejte úhel, kterého jste dosáhli, a vydělte cílový úhel tímto číslem. Typické zotavení probíhá od jednoho do tří stupňů na žíhané mědi a až do patnácti stupňů na tvrdé pružinové oceli, takže multiplikátor nejvíce záleží na drátu s vysokou pevností v tahu.
Ano, v mezích. Třídy v rozsahu 0,5 mm až 2 mm se ohýbají pomocí dobrých kleští a přípravku, pokud je poloměr velkorysý. Navíc se síla a odpružení stávají obtížně ovladatelné a riziko prasknutí na vnější straně zatáčky prudce stoupá.
Vnější povrch překročil zátěž, kterou může materiál vydržet. Tři obvyklé důvody: vnitřní poloměr je menší, než umožňuje materiál, drát již byl mechanicky zpevněn dřívější operací nebo je temperování pro danou aplikaci příliš tvrdé. Výpočet povrchového přetvoření pomocí d / (2R d) rychle ukáže, jak daleko přes limit návrh zašel.
Pouze tehdy, když je požadovaný poloměr těsnější, než dovoluje materiál ve své aktuální teplotě, nebo když je drát dostatečně tlustý, aby se zatížení tvářením stalo nepraktickým. Lokální ohřev snižuje mez kluzu v zóně ohybu, ale také mění vlastnosti této zóny, takže díly, které přenášejí zatížení, by měly být vyhodnoceny později, spíše než se předpokládat, že jsou v pořádku.
Ohýbání vytváří diskrétní úhly a tvary na drátu, který je veden strojem. Navíjení vytváří spojitou šroubovici, kde je drát ovinut kolem stoupání a průměru, které obvykle vyžadují následující krok odlehčení pnutí. Mnoho strojů zvládá obojí, ale nástroje, strategie řízení a zaměření tolerance se liší.
Po posledním ohybu řežte, ponechte dostatečnou rovnou délku, aby se řezný nástroj mohl uchopit bez tahání součásti, a nastavte korekci odpružení na posledním ohybu odděleně od předchozích. Konečný ohyb obvykle potřebuje největší kompenzaci, protože díl již není omezen zbytkem tvaru drátu.
Ohýbání drátu se řídí čtyřmi rozhodnutími učiněnými v daném pořadí: materiál a tvrdost, vnitřní poloměr měřený podle vzorce deformace, hodnota nadměrného ohybu získaná ze skutečného zkušebního kusu a proces, který odpovídá množství. Deset dílů patří na lavici s přípravkem. Deset tisíc dílů se třemi rovinami ohybu patří na servopohonnou ohýbačku s řízeným posuvem drátu a uloženými korekcemi odpružení.
Nejprve proveďte zkušební ohyb. Změřte úhel, poloměr a konečnou délku. Tato tři čísla vám řeknou, zda úloha zůstane manuální nebo se přesune na stroj, a poskytnou vám počáteční hodnoty pro kteroukoli trasu, kterou si vyberete.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti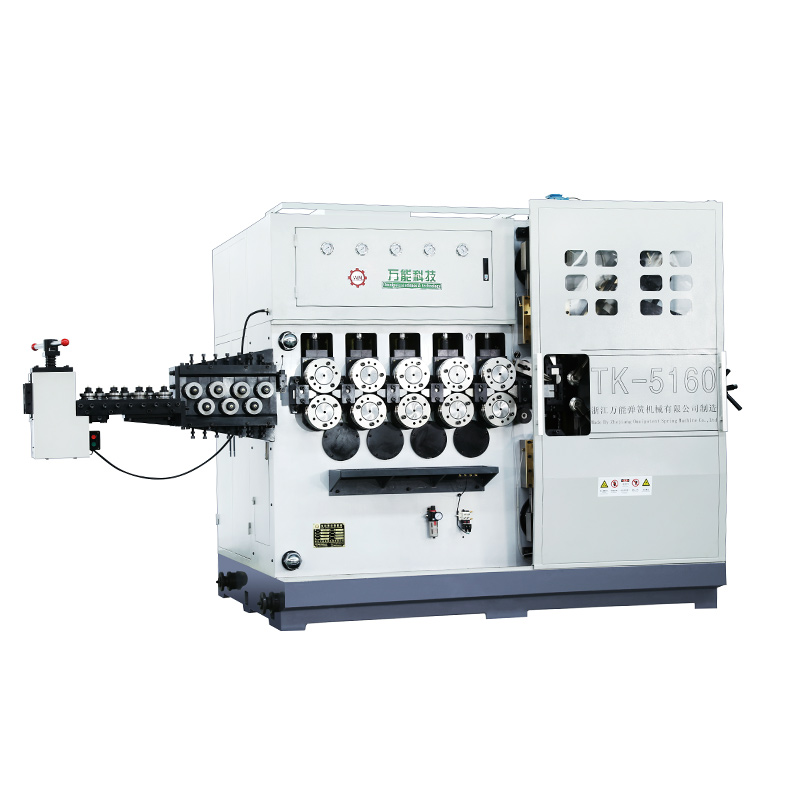
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti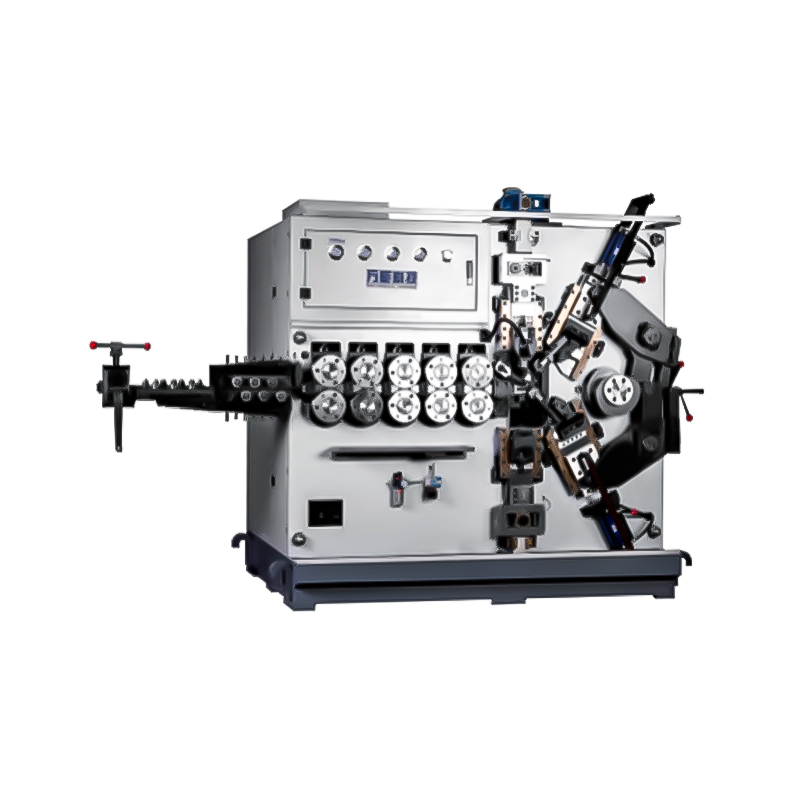
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód