Jazyk

Šroubová pružina je drát navinutý do kontinuální spirálové cívky, která ukládá a uvolňuje mechanickou energii. Když ji stlačíte, natáhnete nebo zkroutíte, pružina se vychýlí a uloží energii. Po odstranění vnější síly se vrátí do původního tvaru. Tento jednoduchý, ale výkonný mechanismus je důvodem, proč se spirálové pružiny objevují ve všem, od zavěšení aut až po malá tlačítka na vašem smartphonu.
Slovo "helical" popisuje samotnou geometrii cívky. Tento spirálový tvar rozděluje napětí po celé délce drátu, což znamená, že i relativně tenký drát může unést značné zatížení. Pokud vezmete typickou tlačnou pružinu s průměrem drátu 2 mm a vnějším průměrem 25 mm, snadno zvládne stovky Newtonů síly, aniž by se trvale deformovala. Tato účinnost je důvodem, proč spirálový design zůstává nejrozšířenějším formátem pružin v moderním strojírenství již více než 150 let.
Pro výrobce je praktický význam jednoznačný: způsob navíjení drátu určuje, jak se pružina chová. Rozteč, počet závitů, průměr drátu a konfigurace zakončení, to vše přímo ovlivňuje výkon pružiny na poli. Správné nastavení těchto parametrů během výroby závisí na přesnosti stroje na výrobu pružin.
Sečteno a podtrženo: Šroubová pružina přeměňuje mechanickou energii na pružnou deformaci a zpět a kvalita této přeměny je definována tím, jak přesně je vyrobena.Než si vyberete výrobní stroj, musíte jasně pochopit, jaký typ spirálové pružiny budete vyrábět. Každá ze tří základních kategorií vyžaduje jiné nástroje, nastavení a schopnosti stroje.
Tlačné pružiny odolávají axiální tlakové síle. Cívky jsou rozmístěny se vzduchovými mezerami mezi nimi, takže pružina se může při zatížení zkrátit. Představují největší segment pružinového trhu a jsou vyráběny v enormních objemech CNC navíječkami. Mezi běžné aplikace patří automobilové závěsné systémy, tlumiče, pružiny motorových ventilů, jádra matrací a průmyslová pneumatická zařízení. Tlačná pružina s volnou délkou 50 mm a průměrem drátu 2,5 mm může být navržena tak, aby stlačila 20 mm před dosažením své plné výšky, což znamená, že poskytuje odpor v celém rozsahu průhybu.
Prodlužovací pružiny fungují opačně: odolávají tažné síle. Cívky jsou normálně navinuty těsně k sobě bez vzduchové mezery a pružina se při zatížení natahuje. Konce mají obvykle háčky, smyčky nebo závitové vložky pro připevnění. Prodlužovací pružiny se objevují v trampolínách, mechanismech garážových vrat, dětských kočárcích a napínacích systémech dopravníkových pásů. Protože je drát pod axiálním tahem, porucha koncového háku je běžným problémem, což je přesně důvod, proč jsou nástroje pro přesné tváření důležité v procesu navíjení.
Torzní pružina odolává točivému momentu. Konce jsou umístěny tak, aby mohly být připojeny ke komponentám, které se vzájemně otáčejí. Torzní pružiny ukládají energii při zkroucení a uvolňují ji jako rotační sílu. Jsou nezbytné pro kolíčky na prádlo, pasti na myši, hodinové mechanismy, brzdové systémy ve vozidlech a elektrické spínače. Konstrukční parametry torzních pružin zahrnují délku a úhel ramene, které obvykle vyžadují CNC tvarovací stroj s víceosým řízením pro přesnou výrobu.
Výrobní proces spirálové pružiny je vysoce deterministický. Každá operace musí probíhat postupně a jakákoliv odchylka v jedné fázi přímo ovlivňuje kvalitu pružiny. Níže je praktický pohled krok za krokem na to, co se děje uvnitř zařízení na výrobu pružin.
Surový drát pochází z cívky a je přiváděn přes rovnací mechanismus. Systém podávání drátu musí udržovat rovnoměrné napětí. Pokud je drát podáván s prokluzem nebo nerovnoměrným tahem, výsledné stoupání bude nekonzistentní, což zase posune tuhost pružiny. Dobře udržovaná jednotka podávání drátu zajišťuje, že drát vstupuje do tvářecí oblasti konzistentní rychlostí a silou.
Toto je srdce procesu. V CNC stroji na navíjení pružin je drát veden kolem trnu nebo přímo tvarován servomotorem. Stoupání se nastavuje axiálním pohybem tvářecích nástrojů vzhledem k posuvu drátu. Pro složité geometrie pružin koordinuje víceosý tvářecí stroj několik pohybů serva současně. Zde počet os stroje určuje rozsah vaší výroby.
 CNC stroj na navíjení pružin s víceosými možnostmi Tato řada strojů zpracovává průměry drátu od 0,3 do 8,0 mm a podporuje více os pro různé tvary pružin. Ideální pro výrobu vyžadující přesné navíjení a konzistentní výkon tepelného zpracování. Zobrazit produkt →
Po navinutí musí být většina pružin tepelně zpracována, aby se uvolnilo vnitřní pnutí a dosáhlo se požadovaných mechanických vlastností. U pružin z uhlíkové oceli je standardem austenitizace kolem 850 °C s následným kalením v oleji a popouštěním při 350 °C až 450 °C. Popouštěcí pec udržuje pružinu na teplotě po přesnou dobu. Nesprávné tepelné zpracování má za následek křehkost, předčasné únavové selhání nebo nekonzistentní tvrdost v celé dávce.
Tlačné pružiny vyžadují ploché, paralelní konce. Pružinové brusky odebírají materiál, aby vytvořily koncové plochy. U vysoce přesné pružiny může být tolerance rovinnosti až 0,05 mm mimo rovnoběžnost. Proces broušení také získá přesnou volnou délku. Bez správné brusky nemusí pružina správně sedět v sestavě.
Finální operace zahrnují brokování pro zlepšení únavové životnosti, povlak pro odolnost proti korozi a rozměrovou kontrolu pro ověření specifikací. Každá pružina může být zkontrolována na volnou délku, vnější průměr, tuhost pružiny a kvalitu povrchu.
Materiál je základem každého jara. Správná volba materiálu závisí na provozním prostředí, podmínkách zatížení, očekávané životnosti cyklu a omezení nákladů. Níže uvedená tabulka porovnává materiály nejčastěji používané při výrobě spirálových pružin.
| Materiál | Pevnost v tahu | Max Service Temp | Odolnost proti korozi | Primární aplikace |
|---|---|---|---|---|
| 65Mn uhlíková ocel | 980-1080 MPa | 120 °C | Nízká | Univerzální průmyslové pružiny |
| Silikonová ocel 60Si2Mn | 1275-1375 MPa | 200 °C | Nízká | Pružiny odolného automobilového odpružení |
| 304 Nerez | 515-675 MPa | 300 °C | Vysoká | Lékařské přístroje, zpracování potravin, venkovní vybavení |
| 316L Nerez | 485-620 MPa | 350 °C | Velmi vysoká | Chemické zpracování, námořní, farmaceutické |
| 17-7PH srážkové kalení | 1650-1900 MPa | 400 °C | Vysoká | Letecké komponenty, vysoce výkonné stroje |
| Fosforový bronz | 510-650 MPa | 100 °C | Střední | Elektrické kontakty, konektory, spínače |
Z hlediska výroby platí, že čím tvrdší materiál, tím větší výzva pro váš navíjecí stroj. Materiály s vysokou pevností v tahu jako 17-7PH vyžadují větší tvářecí sílu a tužší součásti stroje. Pokud plánujete pracovat s exotickými slitinami, vyberte si stroj s dostatečným kroutícím momentem serva a kaleným nástrojem.
Každá pružina je definována šesti základními parametry. Jejich pochopení je zásadní, ať už navrhujete pružinu nebo konfigurujete stroj na její výrobu. Když se jedna z těchto změn změní, změní se i další vlastnosti.
Průměr drátu (d)
Tloušťka drátu. Zdvojnásobení průměru drátu zvýší tuhost pružiny o faktor 16, protože rovnice rychlosti závisí na d^4. Malé změny průměru drátu způsobují velké změny síly.
Střední průměr cívky (D)
Průměrný průměr cívky. Míra pružiny je nepřímo úměrná D^3, takže 10procentní zvětšení průměru cívky snižuje tuhost o téměř 27 procent.
Výška (p)
Vzdálenost mezi sousedními cívkami. Pitch přímo řídí volný prostor a maximální výchylku. Větší rozteč umožňuje větší zdvih, než pružina dosáhne pevné výšky.
Počet aktivních cívek (n)
Počet cívek, které se při zatížení skutečně vychylují. Méně aktivních závitů vytváří tužší pružinu; aktivnější cívky vytvářejí měkčí pružinu.
Volná délka (L0)
Délka pružiny bez zatížení. Volná délka se nastavuje při navíjení a je ovlivněna počtem cívek a roztečí.
Jarní sazba (k)
Síla potřebná na jednotku průhybu. Vzorec pro tlačné pružiny je k = Gd^4 / (8D^3n), kde G je smykový modul materiálu.
Pro produkční prostředí je nejdůležitější tento náhled: malé změny v průměru drátu způsobují exponenciální změny tuhosti pružiny. Dodavatel drátu, který dodává materiál s odchylkou ±0,02 mm, může způsobit kolísání tuhosti pružiny asi o 15 procent. To je důvod, proč jsou přesné měření drátu a přejímací kontroly povinné.
Stroj, který si vyberete, určuje nejen to, jaké pružiny můžete vyrábět dnes, ale jaké druhy zakázek můžete přijímat v budoucnu. Existují tři primární typy strojů, které je třeba zvážit, a každý z nich slouží jinému výrobnímu profilu.
Jedná se o tahouny velkoobjemové výroby tlačných pružin. Pracují při velmi vysokých rychlostech a jsou obvykle konfigurovány se 3 až 7 osami. Pokud se vaše firma zaměřuje na standardní tlačné pružiny ve velkém množství, nejlepší náklady na pružinu nabízí speciální cívkový stroj s automatickým podáváním drátu. Výrobní rychlost na moderních strojích může přesáhnout 150 svitků za minutu v závislosti na velikosti pružiny.
Tvářecí stroj nabízí více univerzálnosti, protože používá nezávisle řízené osy k pohybu více tvářecích nástrojů. 5osý tvářecí stroj může přepínat mezi tlačnými, torzními a tažnými pružinami bez rozsáhlého přestavování. Vyniká ve středních sériích a při různorodém sortimentu. Větší rozsah pohybu umožňuje vytvářet pružiny s proměnným stoupáním, stupňovité pružiny a pružiny se speciální konfigurací konců.
 Všestranný CNC pružinový tvářecí stroj pro složité tvary S nezávisle řízenými osami si tento tvářecí stroj poradí s různými typy pružin bez rozsáhlého přestavování. Jeho flexibilita se hodí pro střední běhy a proměnlivé rozteče nebo speciální konfigurace zakončení. Zobrazit produkt →
Bezvačkové stroje používají namísto mechanických vaček lopatky poháněné servomotorem. Doba nastavení je podstatně kratší, protože neexistují žádné fyzické profily vaček, které by bylo možné vyrobit nebo upravit. Pro malosériovou výrobu a časté změny šetří bezvačkové stroje významný čas. Jsou zvláště dobré pro složité tvary drátu a geometrie pružin, které by bylo obtížné dosáhnout s konvenčními vačkami.
Při hodnocení strojů nejprve zvažte počet os. Každá osa je nezávisle řízený servomotor. 3osý stroj může vyrábět základní tlačné pružiny. 5osý stroj pokrývá většinu standardních typů pružin. 10osý stroj poskytuje maximální flexibilitu pro složité ohýbání drátu a velmi složité geometrie. Tyto rozdíly ve schopnostech jsou důležité, když se vaši zákazníci vracejí s širší škálou specifikací pružin.
Než se zavážete ke stroji, zkontrolujte servisní záznam výrobce originálního zařízení a dostupnost náhradních dílů. Dobře postavený stroj z továrny s důslednou kontrolou kvality vydrží nastavení déle. Pokud hledáte nový pružinový stroj, není lepší výchozí bod než prozkoumat podrobné pokyny jak koupit dobrý pružinový stroj před uzavřením dohody.
Realistické pravidlo výběru
Velkoobjemové, jednoduché pružiny: navíjecí stroj. Smíšené výrobky, střední série: tvářecí stroj s 5 a více osami. Malé série, velká rozmanitost: bezvačkový stroj. Vaše rozhodnutí by se mělo řídit profilem zakázky, který očekáváte za rok, nejen prací, kterou máte dnes.
Poruchy kvality na jaře vedou k odmítnutí šarží, ztrátě výrobního času a poškození vztahů se zákazníky. Nejběžnější problémy s kvalitou pocházejí ze tří zdrojů: variace materiálu, nesouosost stroje a nekonzistentní tepelné zpracování.
Soustředěná rutina kontroly kvality je zachytí brzy. Každá šarže by měla být minimálně zkontrolována na základě vzorkování na volnou délku, vnější průměr a tuhost pružiny. Při spouštění kritické aplikace zvažte 100% kontrolu volné délky a rozměru tolerance.
Pokud zaznamenáte problémy s kvalitou ve vašem stávajícím provozu pružin, mnohé z nich mají původ spíše v nastavení stroje než v samotném stroji. Pochopení běžných nedorozumění při používání pružinových strojů vám může pomoci identifikovat a opravit problémy, které tiše narušují propustnost a kvalitu.
Princip pohonu: konzistence drátu, nástrojů a tepelného zpracování vytváří pružiny, které splňují specifikaci běh po běhu.
Šroubové pružiny jsou všude. Pochopení specifických požadavků každého odvětví vám pomůže přesně umístit vaši výrobní kapacitu.
Automobilový sektor je zdaleka největším spotřebitelem spirálových pružin. Jedno osobní vozidlo může obsahovat 25 až 40 pružin, včetně pružin zavěšení, pružin ventilů, pružin spojky a pružin pro uvolnění brzd. Závěsné pružiny často používají drát z křemíkové oceli jako 60Si2Mn, protože nabízí vysokou pevnost a vynikající odolnost proti únavě. Tolerance jsou náročné: ventilové pružiny mohou vyžadovat změnu zatížení menší než 5 procent v celé dávce.
Lékařská zařízení vyžadují nejvyšší spolehlivost a čistotu. Pružiny používané v chirurgických nástrojích, infuzních pumpách a ortopedických implantátech jsou často vyrobeny z nerezové oceli 316L. Musí mít nulovou povrchovou kontaminaci a splňovat velmi malé rozměrové tolerance. Pružina použitá v přenosné inzulínové pumpě může mít průměr drátu pouze 0,3 mm, což vyžaduje stroj schopný přesné manipulace s jemným drátem.
Letecké pružiny fungují v extrémních podmínkách. Musí udržovat stálý výkon od -50 °C do 150 °C a odolávat vysokým vibracím. Běžné jsou materiály jako 17-7PH precipitační vytvrzení nerez. Každá pružina používaná v systémech kritických pro let je obvykle před montáží testována na zatížení v několika bodech svého rozsahu průhybu.
V konektorech a spínačích se k udržení kontaktního tlaku používají miniaturní torzní pružiny. Fosforový bronz je zde běžný, protože nabízí dobrou vodivost a odolnost proti korozi. Tyto pružiny jsou velmi malé, často s průměrem drátu pod 0,5 mm, a vyžadují stroje s vynikajícími schopnostmi manipulace s jemným drátem.
 Přesný 3osý tvářecí stroj pro miniaturní pružiny Tento CNC stroj navržený pro manipulaci s jemným drátem zajišťuje přesné tvarování malých torzních pružin používaných v elektronice. Nabízí vysoké axiální rozlišení a stabilní výkon pro úzké tolerance. Zobrazit produkt →
Každé odvětví má svou vlastní certifikaci a požadavky na materiál. Než se pustíte do nového sektoru, ověřte si, že váš stroj dokáže pracovat s požadovanými materiály a splňuje typické toleranční pásmo v tomto odvětví. Pokud vyrábíte pružiny pro elektronický průmysl, stroj s vysokým axiálním rozlišením a nízkým tepelným driftem je nutností.
Pružinové stroje jsou přesná zařízení. Rozdíl mezi strojem, který spolehlivě běží deset let, a strojem, který potřebuje časté opravy, spočívá v disciplíně údržby. Zde je praktický plán údržby, který udrží vaši výrobní linku v pořádku.
Oprava malého problému, který byl zachycen dříve, stojí několik minut. Stejný problém, který zůstane nezjištěn, může vést k vícedennímu odstavení a odmítnutí šarže pružin. Váš proces údržby by měl být systematický a zdokumentovaný. Vedení jednoduchého záznamu opotřebení nástrojů a seřízení stroje v mnoha případech odhalí vzorce, které předpovídají selhání dříve, než k nim dojde.
Jak se vypočítá tuhost pružiny pro šroubovou tlačnou pružinu?
Tuhost pružiny k se vypočítá pomocí vzorce k = G*d^4 / (8*D^3*n), kde G je smykový modul materiálu drátu, d je průměr drátu, D je střední průměr závitu a n je počet aktivních závitů. Modul ve smyku pro uhlíkovou pružinovou ocel je přibližně 79 GPa. Tento vzorec vám přesně říká, jak souvisí síla a průhyb.
Jaký je rozdíl mezi vačkou poháněným pružinovým strojem a bezvačkovým pružinovým strojem?
Stroj poháněný vačkou používá k ovládání pohybu nástroje fyzicky řezané profily vaček a změna konstrukce pružin znamená výrobu nových vaček. Bezvačkový stroj používá servomotory k přímému ovládání nástrojů, což umožňuje změny parametrů v softwaru namísto výroby nových vaček. Bezvačkové stroje se nastavují mnohem rychleji a jsou ideální pro malé série nebo časté změny produktů.
Dokáže CNC pružinový stroj automaticky upravit stoupání pružiny během výroby?
Ano. Moderní CNC stroje mohou řídit rozteč v reálném čase během procesu navíjení. Servoosy stroje programově mění relativní rychlost posuvu a vytvářejí pružiny s proměnným stoupáním. Funkce automatické korekce mohou během běhu monitorovat rozměry pružiny a automaticky upravovat parametry pro udržení cílové tolerance.
Co způsobuje selhání pružiny při opakovaném zatížení?
Únavové selhání je nejčastější příčinou. Vzniká iniciací trhliny v místě povrchového defektu nebo bodu koncentrace napětí, poté postupným růstem trhliny až do porušení. Mezi běžné přispěvatele patří povrchové škrábance od navíjení, nedostatečné otryskávání a příliš vysoké namáhání během provozu. Návrh by měl omezit pracovní namáhání na bezpečný podíl konečné pevnosti v tahu materiálu.
Jak zvolím průměr drátu pro spirálovou pružinu?
Výběr průměru drátu závisí na požadované síle pružiny, dovoleném napětí a dostupném prostoru. Výchozím bodem je, že smykové napětí při maximálním zatížení by mělo zůstat pod 50-60 procenty konečné pevnosti v tahu materiálu pro statické aplikace a méně pro cyklické zatížení. Standardní tabulky velikostí drátu pak lze použít k výběru nejbližší dostupné tloušťky, která splňuje požadavek.
Je pro všechny spirálové pružiny nutná pružinová temperovací pec?
Většina pružin vinutých za studena těží z nízkoteplotního tepelného zpracování ke zmírnění zbytkového pnutí po tvarování. Pružiny vyrobené z tvrdě taženého drátu nebo nerezové oceli lze použít bez temperování v aplikacích s nízkým namáháním. Pružiny s vysokou pevností, zejména ty, které se používají v automobilovém nebo leteckém průmyslu, však obvykle vyžadují řízený proces temperování, aby se dosáhlo požadovaných mechanických vlastností a zabránilo se předčasnému selhání.
Kolik os potřebuji na CNC stroji na tváření pružin?
Pro základní tlačné pružiny stačí 3 osy. U nejběžnějších typů pružin, včetně prodloužení a jednoduchého zkroucení, vám 5 os poskytuje dostatek volnosti. Při výrobě složitých drátěných forem nebo pružin s různým stoupáním nabízí 10 a více os největší flexibilitu. Počet os přímo souvisí se složitostí pružin, které můžete vyrobit bez výměny nástrojů.
Výroba vysoce kvalitních spirálových pružin je systémovou výzvou. Dodavatel materiálu, stroj, nástroje, proces tepelného zpracování a kontrolní protokoly musí spolupracovat. Stroj není jediným faktorem, ale je to faktor, který vám dává největší kontrolu nad geometrií a konzistencí pružiny.
Správný stroj pro vaše podnikání závisí na objemu výroby, sortimentu a materiálech, které hodláte zpracovávat. Jednoúčelové navíjecí stroje vynikají velkým objemem a jednoduchou geometrií. Víceosé tvářecí stroje poskytují všestrannost pro širokou škálu úloh. Bezvačkové stroje minimalizují dobu seřizování pro velkoobjemovou výrobu.
Ať už se vydáte jakoukoli cestou, investujte do pravidelné údržby. Disciplinovaný plán kontrol, důsledné mazání a proaktivní výměna nástrojů se vyplatí ve zkrácení prostojů a lepší kvalitě pružin. Jarní průmysl odměňuje výrobce, kteří se zaměřují na konzistenci, přesnost a dlouhodobou spolehlivost.
Pokud rozšiřujete své schopnosti nebo upgradujete stávající vybavení, vytvořte si nejprve jasnou představu o vašich cílových typech pružin a objemech. Stroj, který si vydělá na udržení, je ten, který odpovídá vaší skutečné produkční realitě, ne ten s nejdelším seznamem funkcí.
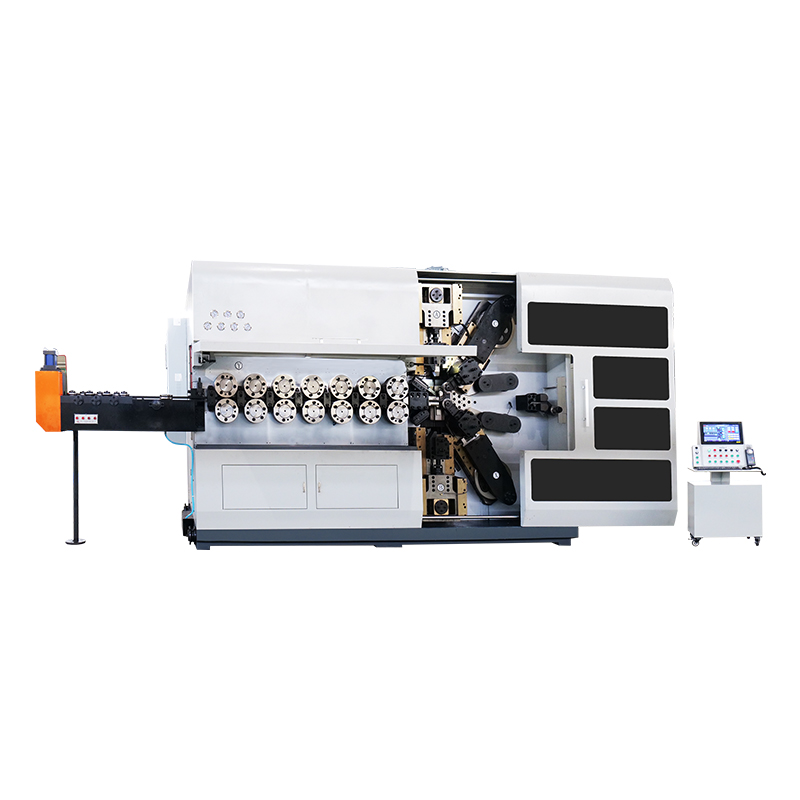
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti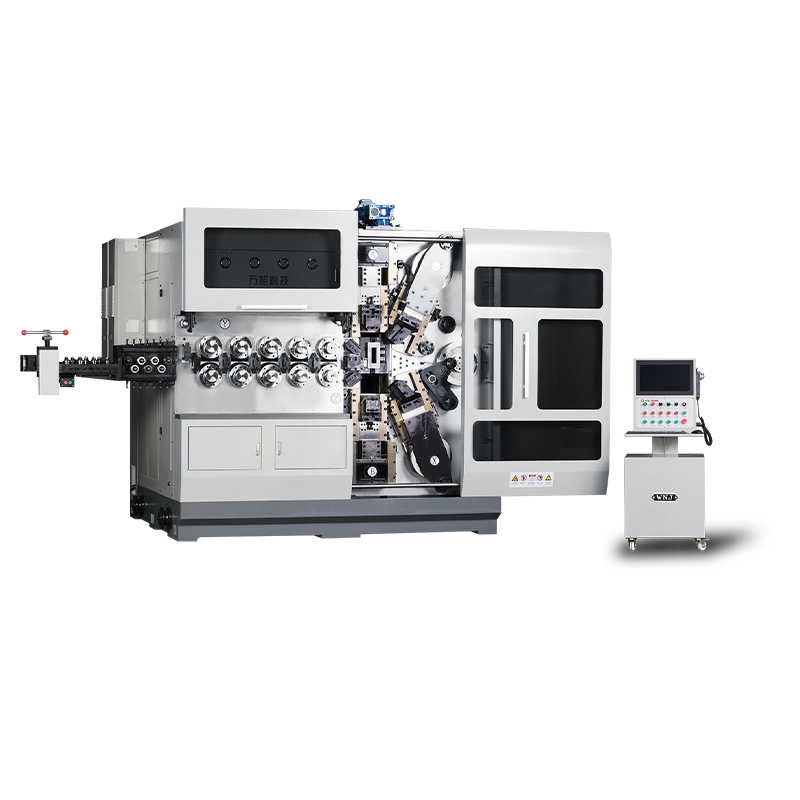
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti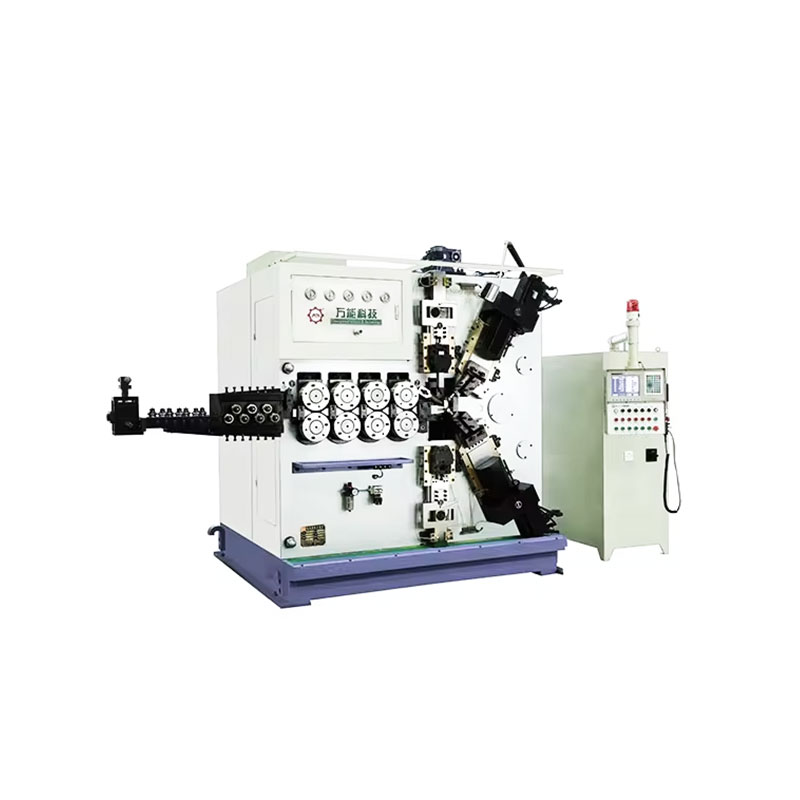
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti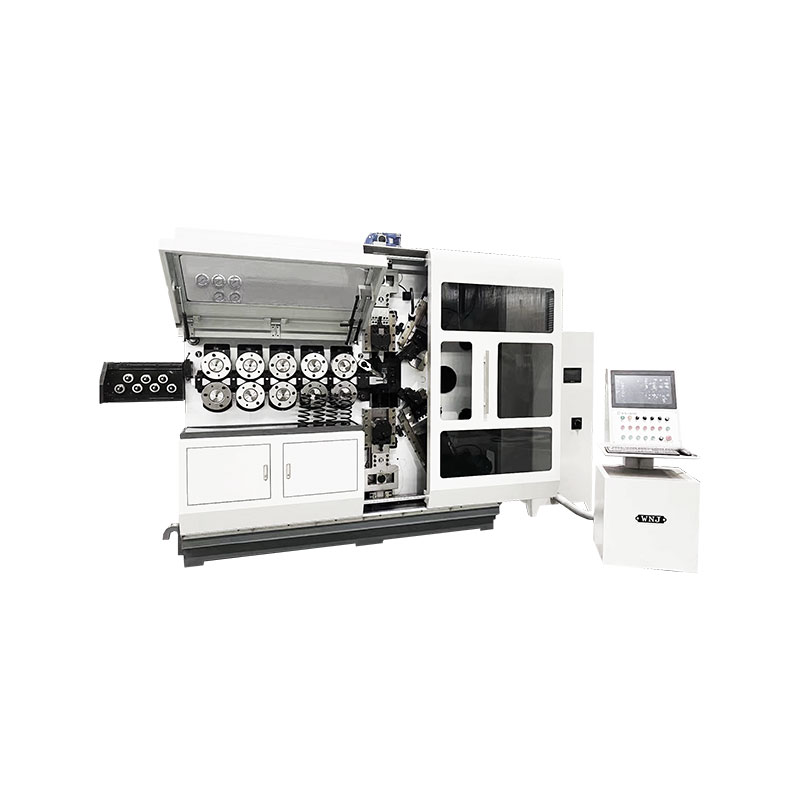
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti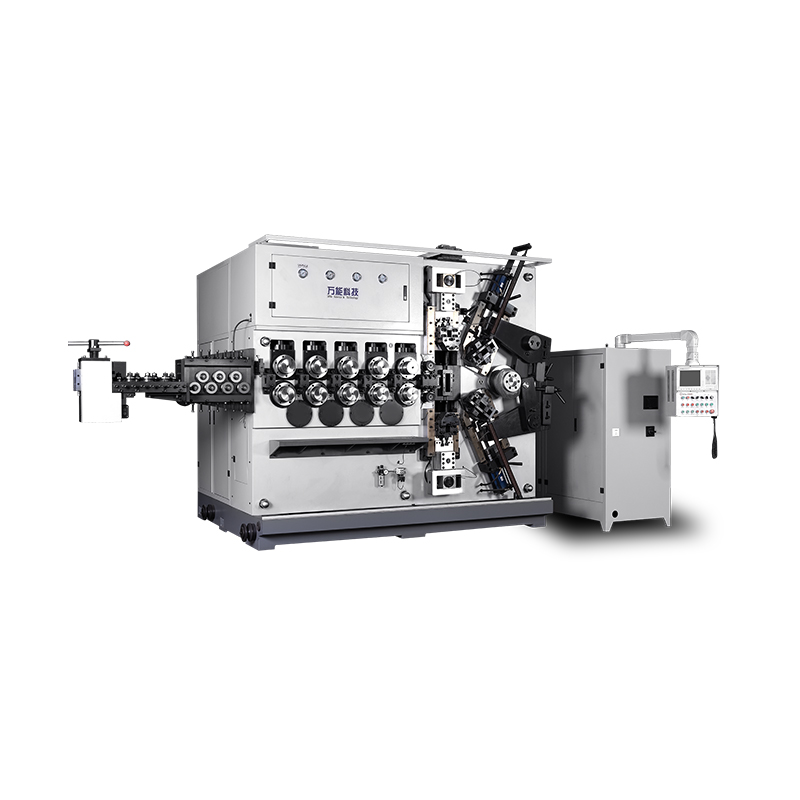
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti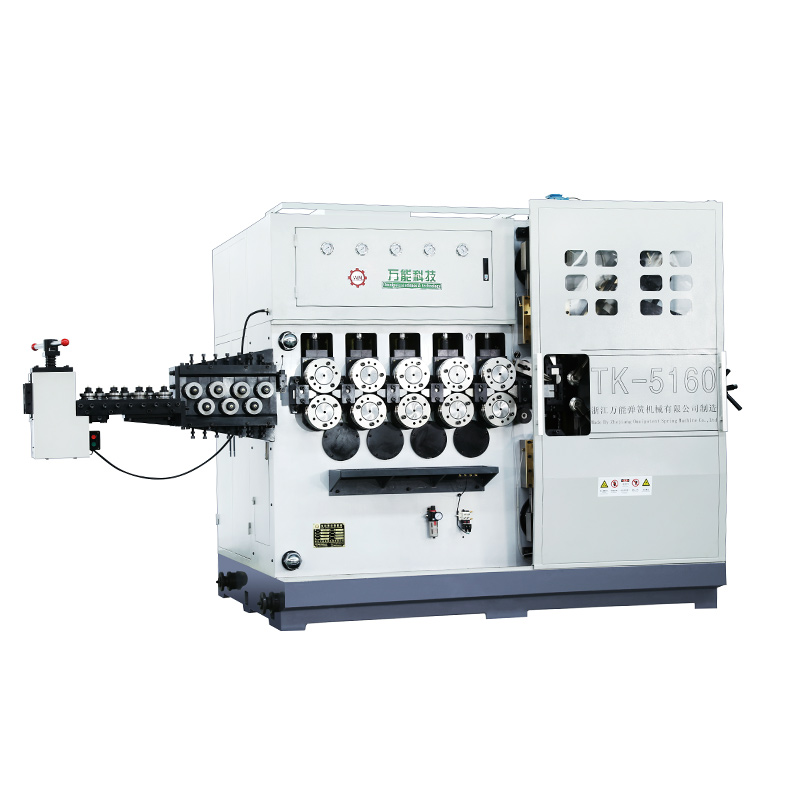
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti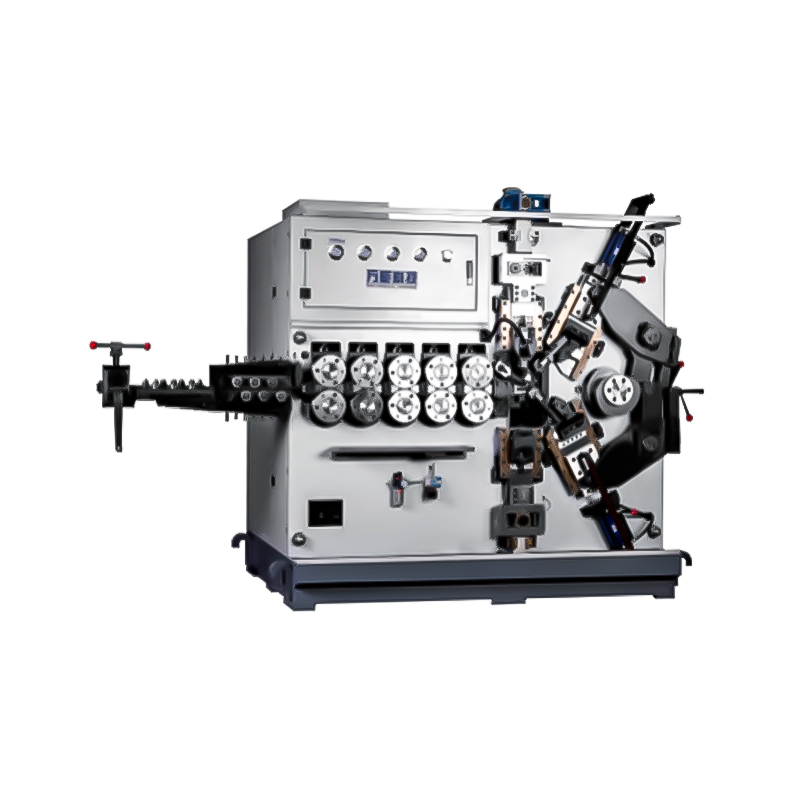
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód