Jazyk

Tlačná pružina se vyboulí, když se její osa nakloní do strany, místo aby zůstala v rovině s nákladem. Nic není prasklé, drát není poddimenzovaný a rychlost naměřená na krátkém vzorku byla správná. Pružina se prostě stala nestabilní, a jakmile se skloní, každé číslo na výkresu přestane znamenat, co znamenalo.
Zde je krátká odpověď před detailem. Vzpěr pružiny je problém stability, nikoli problém pevnosti. Většinu z toho rozhodují tři proměnné: poměr štíhlosti (volná délka dělená středním průměrem cívky), způsob, jakým oba konce dosedají na svá sedla, a jak velkou dráhu má pružina absorbovat. Řízení výroby pak rozhodne, zda pružina, která je na papíře stabilní, zůstane stabilní v zásobníku.
Vinutá pružina se při axiálním zatížení chová částečně jako sloup a částečně jako ohebná hřídel. Šroubovice přenáší zatížení hlavně v krutu, ale má také tuhost v ohybu a tato tuhost v ohybu klesá, když se pružina stlačuje. Jakmile aplikované zatížení vyvine i malou boční složku, prostřednictvím mimostředového sedla, ohnutého drátu nebo mírně zúženého konce, boční vychýlení roste rychleji než osové vychýlení. To je okamžik, kdy pružina přestává být pružinou a začíná být nestabilní vzpěrou.
Ve výrobě se vzpěr jen zřídka objevuje jako dramatické boční zaklapnutí. Projevuje se jako pružina, která dře vrtání, má na jedné straně cívek lesklý pásek, ztrácí volnou délku nebo dodává zatížení při 80% výchylce, která je měřitelně nižší, než předpokládaný výpočet rychlosti.
Praxe jarního designu po celém světě funguje ze dvou bezrozměrných čísel. První je Lf/D , volná délka dělená středním průměrem cívky. Druhá je průhyb dělený volnou délkou , psaný jako zlomek Lf. Standardní křivky vzpěru jsou vyneseny jedna proti druhé a každý bod nad křivkou znamená, že se očekává, že se pružina prohne.
Široce používané pravidlo stínění z literatury o jarním designu je toto tlačná pružina s Lf/D pod asi 2,6 se nevybouří , bez ohledu na to, jak dalece je komprimován. Mezi zhruba 2,6 a 4 riziko závisí na dráze a koncových podmínkách a nad 4 by se s pružinou mělo zacházet jako s řízenou součástí od začátku návrhu, ne jako s dodatečným nápadem.
Koncové podmínky jsou důležité, protože mění efektivní délku ekvivalentního sloupce. V klasickém Eulerově vztahu se kritické zatížení mění s jedna dělená druhou mocninou faktoru efektivní délky K , takže zlepšení K z 1,0 na 0,5 nezdvojnásobí práh vzpěru, ale zčtyřnásobí ho.
| Koncový stav v sestavě | Faktor efektivní délky K | Relativní odolnost proti vzpěru | Jak to vypadá ve skutečném hardwaru |
|---|---|---|---|
| Uzavřené a broušené konce na plochých paralelních deskách | 0.5 | Nejvyšší | Obrobené kapsy, ploché držáky, broušené čelní plochy |
| Uzavřené konce, rovnoběžné, ale nebroušené | 0.7 | Střední až vysoká | As-coiled končí na plochých podložkách nebo lisovaných sedlech |
| Jeden konec volný k naklonění | 1.0 | Nízká | Kulové sedlo, zakřivený držák, kónická kapsa |
| Usazené v opotřebované, zúžené nebo příliš velké kapse | 2.0 | Velmi nízké | Přepracovaná pouzdra, litá sedadla, recyklované přípravky |
Graf návrhu popisuje průměrnou pružinu. Stížnosti na vzpěr vždy pocházejí z konce distribuce, kde se tři nebo čtyři malé odchylky řadí ve stejném směru. V praxi způsobují následující zdroje variací většinu stížností, se kterými se setkáváme v dílnách a při zákaznických auditech.
Servořízené cívky to řeší přímo. Programovatelné stoupání, korekce vnějšího průměru v uzavřené smyčce a konzistentní tlak podávání drátu udržují volnou délku, rozteč a průměr uvnitř těsného pásma, což je nejlevnější způsob, jak přesunout celou produkci mimo křivku vzpěru.
 TK-335 3AXES CNC STROJ NA NAVÍJENÍ PRUŽIN TK-335 3AXES CNC STROJ NA NAVÍJENÍ PRUŽIN Zobrazit produkt →
U zařízení této třídy jsou posuv drátu, stoupání a korekce průměru řešeny spíše řídicím systémem než mechanickými vačkami, takže změna šarže drátu automaticky neznamená změnu geometrie pružiny. U pružiny, která je jen okrajově stabilní, je tato opakovatelnost často rozdílem mezi procházejícím a vadným prvním článkem.
Tato aritmetika je tupá a stojí za to ji udělat před změnou jakékoli velikosti drátu. Třístupňový sklon na koncové ploše pružiny s volnou délkou 100 mm posune vzdálený konec o 5,2 mm mimo osu , protože tři stupně mají tangens zhruba 0,052. Tolik excentricity stačí k vytlačení hraniční pružiny přes křivku vzpěru při prvním kompresním zdvihu.
Dobrá brusná praxe se zaměřuje na plochou kontaktní plochu napříč alespoň třemi čtvrtinami průměru drátu, přičemž dvě koncové plochy jsou rovnoběžné s malou částí průměru drátu. Operace broušení musí také zabránit přehřátí konců drátu: spálenina při broušení, viditelná jako sláma nebo modrá barva, zanechává lokálně měkčí závěs na konci pružiny, přesně tam, kde působí zatížení sloupu.
 Výrobce CNC pružinové brusky WNM2,5 WNM CNC BRUSKA PRUŽINOVÝCH KONCŮ Zobrazit produkt →
Automatické koncové brusky s řízenou rychlostí posuvu a brusným tlakem odstraňují proměnnou operátora. Tam, kde je čelní plocha broušená nerovnoměrně, žádná kontrola ve směru proudění neobnoví ztracenou pravoúhlost a pružina bude stále odmítána pro symptom, který vypadá jako konstrukční problém.
Tlačné pružiny vinuté za studena přenášejí velká zbytková napětí z operace navíjení. Bez cyklu odlehčení napětí se tato napětí při zatížení pomalu uvolňují a pružina ztrácí jak volnou délku, tak přímost. Pružiny z uhlíkové oceli vinuté za studena jsou typicky uvolňovány napětím někde v oblasti 200 až 300 C po dobu 30 až 60 minut, přičemž přesné okno závisí na jakosti drátu a úrovni napětí, kterou konstrukce umožňuje.
Detail pece, který je důležitý pro vzpěr, je rovnoměrnost, nikoli špičková teplota. Pokud je jedna strana zátěže umístěna v chladnější zóně, jedna strana cívky uvolňuje méně napětí než druhá a pružina opouští pec již prohnutá. Rovnoměrnost pracovní zóny v rozmezí několika stupňů Celsia je to, co odděluje pec, která podporuje přímé pružiny, od pece, která tiše vytváří šrot.
Horké prameny procházejí jinou cestou, s austenitizací, kalením a temperováním při mnohem vyšších teplotách. Zde nerovnoměrné zhášení vytváří oblouk, který žádné broušení konce nemůže napravit, protože zakřivení prochází celým tělem pružiny spíše než sedí na koncích.
 WNJ210 Jarní temperovací pec (série Panint) Série Panint WNJ SPRING TEMPER PECE Zobrazit produkt →
Bez ohledu na konstrukci pece je praktický test jednoduchý: spustit dávku, nechat ji vychladnout v rovném stojanu a změřit úklon osy na povrchové desce. Jestliže oblouk koreluje s polohou v peci spíše než s polohou ve svitku, problémem je tepelné zpracování, nikoli navíjecí stroj.
Když se pružina na poli již láme, jsou to páky, které ve skutečnosti mění výsledek, zhruba v pořadí, kolik stojí jejich implementace.
Buckling zanechává důkazy dlouho předtím, než se z něj stane stížnost. Většinu z toho zachytí základní vstupní kontrolní rutina.
Vzpěr je zřídkakdy jednodílný problém. Je to systémový problém a průmyslová odvětví s nejmenší tolerancí vůči bočnímu pohybu v sestavě to pociťují jako první.
V aplikacích odpružení vozidla a sedadla mění pružina, která se prohýbá uvnitř sedadla, rychlost kola, opotřebovává izolátor sedadla a vytváří hluk, který zákazníci okamžitě hlásí. In výroba automobilových pružin , konzistence průměru cívky a pravoúhlost konce jsou považovány za funkční požadavky právě z tohoto důvodu. Pružiny ventilového rozvodu pracují v těsných otvorech, kde se jakýkoli boční kontakt mění v opotřebení držáku a hlavy. Letecké a lékařské sestavy často používají dlouhé, štíhlé pružiny v omezených otvorech, takže konstruktéři staví průvodce od prvního náčrtu, než aby čekali na selhání testu. Telekomunikační a konektorové pružiny jsou dostatečně krátké, takže vzpěr je jen zřídka problémem, ale stejná rozteč a kontrola koncové kvality, které zabraňují vybočení, také chrání konzistenci kontaktní síly.
Obchodní pointa je jednoduchá. Porucha ve vzpěru se obvykle zjistí při montáži nebo po dodání, což znamená přepracování, třídění a přezkoumání návrhu. Všechny tři stály mnohem víc, než jen svinutý drát, který by odstranil stav stroje.
Široce používanou screeningovou hodnotou je poměr Lf k D přibližně 2,6. Pod tím se vzpěr nepovažuje za praktický problém. Nad zhruba 4 by měla být pružina vedena nebo by měl být design přepracován. Mezi těmito dvěma čísly závisí odpověď na tom, jakou část volné délky používáte, a na koncových podmínkách.
Ne. Prahová hodnota vzpěru je obvykle dosažena při 60 až 80 procentech vypočítané kritické deformace a pružina může sedět v prohnutém stavu přes druhou polovinu svého zdvihu. To je důvod, proč pružina může projít jednobodovou zátěžovou zkouškou v pracovní výšce a přesto selže v provozu.
Uzemněné konce snižují excentricitu a posouvají faktor efektivní délky směrem k 0,5, což může výrazně zvýšit práh. Nenahrazují vodítko na skutečně štíhlé pružině. Broušení opravuje zavedení zátěže; nemůže to změnit skutečnost, že samotná pružina je příliš dlouhá vzhledem ke svému průměru.
Téměř nikdy. Vzpěr závisí na geometrii a na modulu pružnosti a modul každé běžné pružinové oceli se pohybuje v rozmezí několika procent od 200 do 210 GPa. Vyšší stupeň zvyšuje stres, který může drát přežít, což je otázka únavy a nastavení, nikoli otázka stability.
Má to a účinek je měřitelný. Za studena vinutá pružina, která není řádně odlehčena, se při zatížení nerovnoměrně uvolní a relaxace bývá na straně cívky, která nese největší zbytkové napětí. Výsledkem je luk, který roste během prvních několika set cyklů.
Je to nejspolehlivější samostatné opatření, ale přináší své vlastní problémy: tření, úlomky z opotřebení a vůli, která musí být dostatečně těsná, aby fungovala, a zároveň dostatečně volná, aby nedošlo k zadření. Tam, kde vedení není možné, obvykle poskytují lepší celkové výsledky vložené pružiny nebo kratší, tužší konstrukce se sníženým zdvihem.
Vzpěr je statická boční nestabilita způsobená zatížením a štíhlostí. Prudký jev je dynamický jev řízený budicí frekvencí a krátká, podřepná pružina se může prudce zvednout, aniž by se přiblížila vybočení. Opravy spolu nesouvisí, a proto musí před nápravným opatřením přijít diagnóza.
Pružina je předvídatelná, a to je dobrá zpráva. Vypočítejte poměr štíhlosti, rozhodněte efektivní koncovou podmínku, vykreslete provozní bod proti křivce boulení v odvětví, pak jděte a zkontrolujte, zda proces skutečně dokáže udržet geometrii předpokládanou výpočtem. Ve většině případů je opravou kratší pružina, broušený konec, správně dimenzované vodítko nebo proces navíjení a tepelného zpracování, který udržuje přímost šarže po šarži.
Nejprve spusťte čísla, poté zkontrolujte sedadla a teprve potom vyměňte pružinu. Tato objednávka ušetří nejvíce času a nejvíce drátů.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti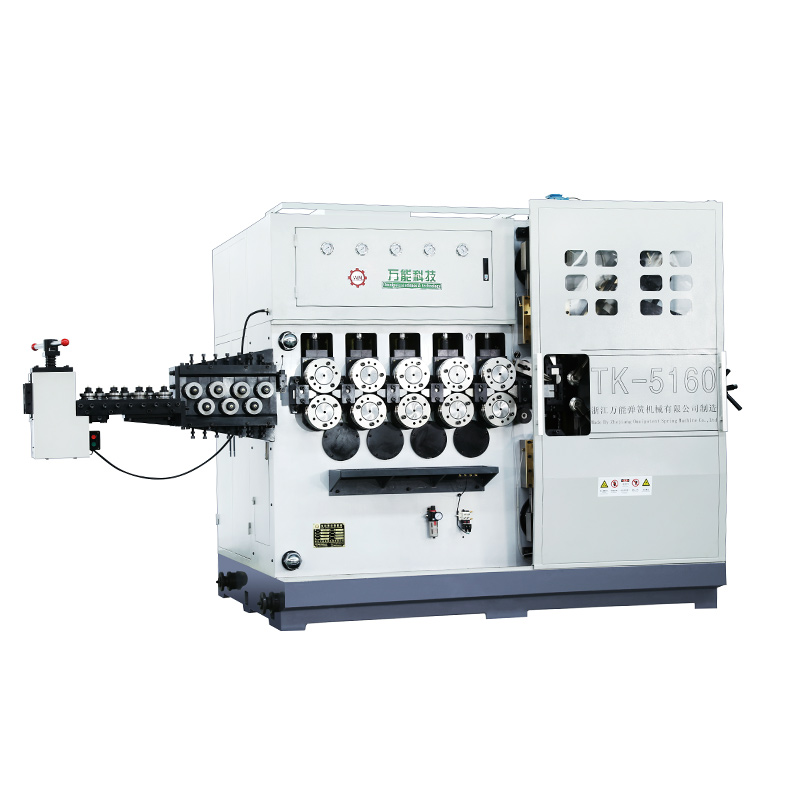
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód