Jazyk

Konstrukce tlačné pružiny funguje pouze tehdy, když jsou požadavky na zatížení, průhyb a únavu v rovnováze se schopnostmi strojního zařízení, které ji tvoří. Začněte s tuhostí pružiny, poté zkontrolujte napětí a výšku tělesa a nakonec potvrďte tolerance s výrobním týmem. Správné nastavení této sekvence ušetří týdny pokusů a omylů.
Tato příručka vás provede základními konstrukčními parametry, příkladem výpočtu krok za krokem, typickými výrobními tolerancemi a volbami zařízení, které určují, zda lze vaši tlačnou pružinu vyrobit konzistentně.
The pružina (k) je nejdůležitější designovou hodnotou. Definuje zatížení potřebné ke stlačení pružiny o jeden milimetr. Vzorec pro spirálovou tlačnou pružinu je k = G d^4 / (8 D^3 Na), kde G je modul ve smyku, d je průměr drátu, D je střední průměr závitu a Na je počet aktivních závitů. Zvětšení průměru drátu má nejsilnější vliv na rychlost, protože se zvýší na čtvrtou mocninu; zvětšující se střední průměr nebo aktivní závity činí pružinu měkčí.
Mezi další parametry patří volná délka, výška tělesa, rozteč, celkový počet cívek, indexový poměr a napětí. Index pružiny C = D/d by měl být normálně mezi 4 a 12. Nižší index klade větší tlak na vnitřní stranu cívky; vyšší index způsobuje, že se pružina pravděpodobně vyboulí a je citlivá na boční zatížení.
| Parametr | Symbol | Typický rozsah | Vliv na výkon |
|---|---|---|---|
| Průměr drátu | d | 0,5–20 mm | Nejsilnější vliv na míru a stres |
| Střední průměr cívky | D | 3–100 mm | Spodní D tuhne pružinu |
| Jarní index | C | 4–12 | Příliš nízká způsobuje vysoké napětí, příliš vysoká způsobuje vybočení |
| Aktivní cívky | Na | 2–20 | Více závitů změkčuje pružinu |
| Volná délka | Lf | Určeno designem | Nastaveno nad vychýlením pevné výšky |
| Celkem cívky | Nt | Na 2 | Přidá 2 pro uzavřené a broušené konce |
I konce jara jsou důležité. Uzavřené a zabroušené konce jsou běžné pro tlačné pružiny, které potřebují rovnou dosedací plochu. Uzavřené konce bez broušení poskytují lepší únavovou životnost, ale menší rovinnost. Celkové cívky jsou obvykle aktivní cívky plus 2 pro uzavřené konce.
Tlačné pružiny se používají v mnoha oblastech a požadavky na konstrukci se mohou rychle změnit, když se jedná o aplikaci automobilový nebo mobilní systém . V těchto případech se únavová životnost a rozměrová konzistence stávají ještě kritičtějšími.
Předpokládejme, že potřebujete pružinu, která dodává 100 N síly při výchylce 25 mm . Použijte pružinovou ocel kalenou v oleji s modulem smyku G = 80 000 N/mm². Zvolte průměr drátu d = 2,0 mm a střední průměr cívky D = 20 mm.
Vypočtené napětí 728 N/mm² je v přijatelném rozsahu pro olejem tvrzený drát ve statickém provozu, ale pro miliony cyklů potřebujete nižší napětí. Zvětšete d na 2,2 mm nebo D na 22 mm ke snížení stresu. Všimněte si, že pokud se D zvýší, rychlost pružiny klesne, takže Na udržení k musí být sníženo.
U dynamických pružin je konzervativním průmyslovým pravidlem udržovat střední napětí pod 0,45 × mez pevnosti v tahu (UTS) a střídavé napětí pod 0,30 × UTS. Vždy ověřte konečný návrh podle skutečné třídy materiálu.
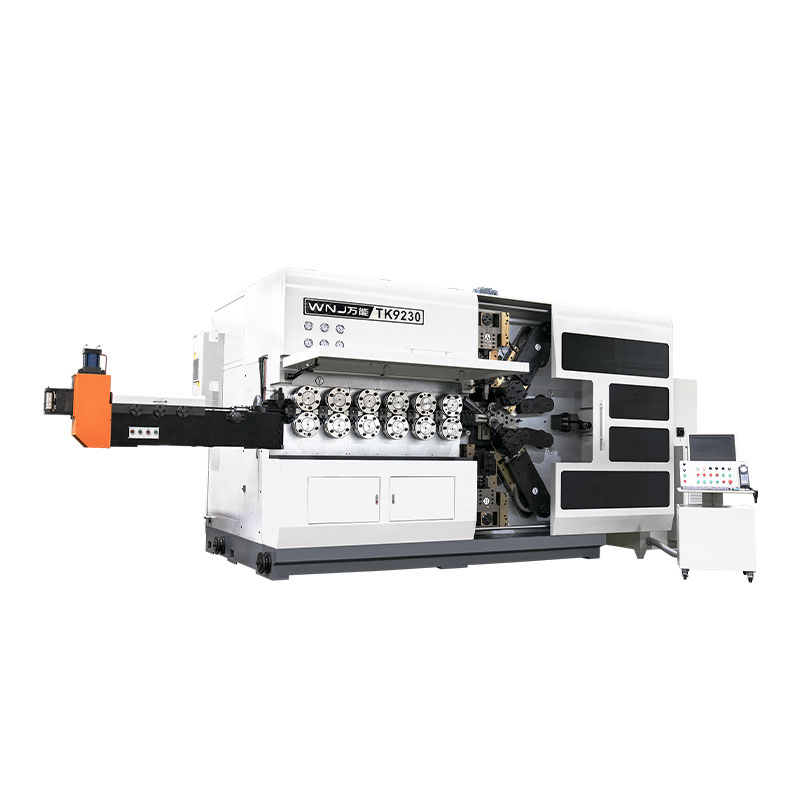
 TK-320B 3-osý CNC stroj na navíjení pružin s řízením rozteče Tato CNC navíječka se vyznačuje nezávislým řízením osy stoupání a vysokorychlostním synchronním provozem, díky čemuž je ideální pro výrobu tlačných pružin s přesným stoupáním a konzistentním podáváním drátu, jak bylo zdůrazněno v předchozí diskusi o namáhání. Zobrazit produkt →
Tolerance tlačné pružiny nejsou jen dodatečným nápadem. Rozhodují, zda lze pružinu vyrobit za přijatelnou cenu a konzistenci. Níže uvedená tabulka ukazuje typické úrovně tolerance, kterých může CNC stroj na navíjení pružin dosáhnout v běžné výrobě.
| Parametr | Tolerance | Poznámky |
|---|---|---|
| Vnější průměr | ±0,1 mm pro d ≤ 3 mm | ±0,2 mm pro větší drát |
| Volná délka | ±0,3 až ±0,5 mm | Závisí na celkovém počtu cívek |
| Jarní sazba | ±5 % až ±10 % | Ovlivňuje zatížení při průhybu |
| Celkem cívky | ±0,25 cívky | Řízené CNC posuvem |
| Hranatost | 0,02 mm na 10 mm délky | Měřeno proti plochému sedadlu |
| Paralelnost pozemních konců | 0,05 mm | Vyžaduje broušení |
Je možná užší tolerance než tyto hodnoty, ale každé snížení tolerančního rozsahu zvyšuje náklady, protože vyžaduje více času na kontrolu a nastavení. Navrhněte pro nejširší toleranci, kterou vaše aplikace může akceptovat a specifikujte tuhost pružiny, pokud je zatížení při určitém průhybu to, na čem skutečně záleží.
CNC stroj na navíjení pružin zobrazený v této části se běžně používá k výrobě tlačných pružin s konzistentním stoupáním a posuvem drátu. Schopnost naprogramovat přesně délku posuvu a počet cívek je to, co udržuje tuhost pružiny v úzkém pásmu.
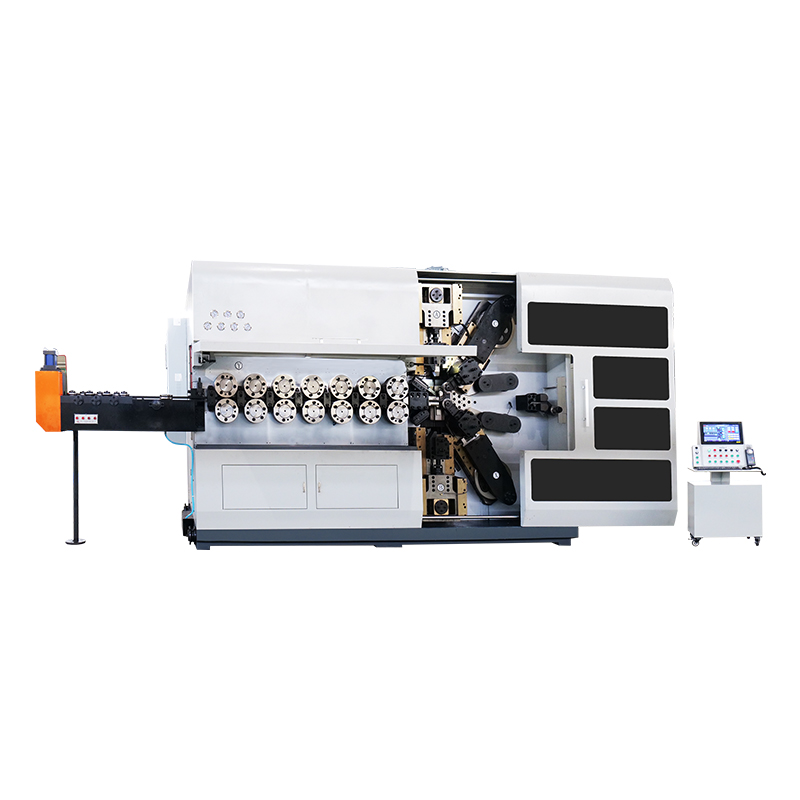
 CNC-625D 4osý CNC pružinový tvářecí stroj s detekcí Tento tvářecí stroj vybavený čtyřmi osami a automatickou detekcí se zastaví na defektech a umožňuje úpravy parametrů, čímž je zajištěna opakovatelná výroba různých tvarů pružin, což podporuje výše zmíněnou kontinuitu návrhu až po výrobu. Zobrazit produkt →
Konstrukce tlačné pružiny je jen tak dobrá jako stroj, který ji tvoří. CNC stroje na tváření pružin elektronicky řídí posuv drátu, stoupání navíjení, vnější průměr a délku řezu. To je důvod, proč lze design, který je dobře přizpůsobený zařízení, opakovat tisíckrát bez driftu.
Počet os na pružinovém stroji určuje, jak složitý tvar dokáže vyrobit. 3osý stroj může vyrábět standardní tlačné pružiny, zatímco 5osý nebo 10osý stroj zvládne pokročilejší formy. Pokud chcete pochopit základní mechaniku, čtěte jak funguje CNC pružinový stroj . To vám pomůže pochopit, proč se některé návrhy pružin vyrábějí snadněji než jiné.
Když má pružina vysoký index pružiny nebo velmi malý průměr drátu, stroj potřebuje přesné ovládání napětí drátu. V opačném případě se může sklon měnit podél délky pružiny, což způsobí nekonzistentní rychlost. Spárování realistického designu se správným CNC tvářecím strojem je nejrychlejší cestou ke stabilnímu výrobnímu procesu.
 Řada CNC brusek s pružinou pro přesné dokončování Tato řada nabízí CNC broušení se servořízenými kotouči a automatickou kontrolou, vhodné pro broušení konců pružin od 0,3 do 12 mm drátu, zajišťující rovinnost a rovnoběžnost vyžadovanou před montáží v náročných aplikacích. Zobrazit produkt →
Materiál tlačné pružiny se volí s ohledem na provozní prostředí a požadovanou únavovou životnost. Mezi běžné volby patří uhlíková ocel, pružinová ocel kalená v oleji, nerezová ocel a legované oceli. Pro vysokoteplotní nebo korozivní prostředí je často nezbytná nerezová ocel, která má však nižší modul ve smyku a jinou pevnostní kapacitu.
Po navinutí má pružina vnitřní zbytková napětí, která mohou snížit únavovou životnost. K odlehčení materiálu a stabilizaci rozměrů se používá pružinová temperovací pec. Tento krok není u vysoce výkonných pružin volitelný. Teplota tepelného zpracování je dostatečně nízká, aby se zabránilo změně mikrostruktury, ale dostatečně vysoká, aby uvolnila navíjecí napětí.
U pružin s broušenými konci zajišťuje CNC bruska na pružiny, aby byly čelní plochy ploché a rovnoběžné. To zlepšuje rozložení zátěže na pružinu a zabraňuje předčasnému opotřebení styčné plochy. Operace broušení je zvláště důležitá, když je pružina sestavena v kompaktní dutině.
Tyto chyby se znovu a znovu objevují v nových konstrukcích tlačných pružin. Pokud se jim vyhnete, ušetříte čas i peníze.
Tento kontrolní seznam vám pomůže dodat kompletní, vyrobitelný design vašemu výrobci pružin.
Tuhost pružiny je nejdůležitější hodnotou, protože váže zatížení na průhyb. Správná tuhost pružiny znamená, že pružina odvede svou práci v sestavě.
Začněte od požadovaného napětí a tuhosti pružiny. Silnější drát dělá pružinu tužší a zvyšuje napětí pro dané zatížení, takže průměr drátu musí být vyvážený se středním průměrem závitu a počtem aktivních závitů.
Index pružiny je poměr středního průměru cívky k průměru drátu. Měl by být v rozmezí 4 až 12. Nízký index zvyšuje vnitřní napětí a ztěžuje navíjení; vysoký index činí pružinu nestabilní a náchylnou k vybočení.
Ano. Tuhost pružiny je nepřímo úměrná krychli aktivních závitů, takže zmenšení aktivních závitů pružinu ztuhne. Ale také musíte udržovat celkové cívky a volnou délku v praktických mezích.
Temperování uvolňuje zbytková pnutí způsobená navíjením. Stabilizuje rozměry pružiny a zvyšuje únavovou životnost. U většiny vysoce výkonných pružin tento krok nelze přeskočit.
Zadejte nejpřísnější toleranci, kterou může funkce ospravedlnit, nikoli nejtěsnější, jakou může stroj udržet. Pokud je zatížení v dané výšce důležitější, tolerujte tuhost pružiny místo volné délky.
Konstrukce tlačných pružin je rovnováhou mezi výpočty a praktickou výrobou. Pružina, která nejlépe funguje na papíře, není vždy ta, která je nejjednodušší vyrobit. Tím, že budete mít od začátku přehled o materiálu, tolerancích a možnostech stroje, můžete se vyhnout běžným poruchám a získat pružinu, která funguje konzistentně po celou dobu své životnosti.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK12120 TK-12120 12OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobrazit podrobnosti
TK-5200 TK-5200 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti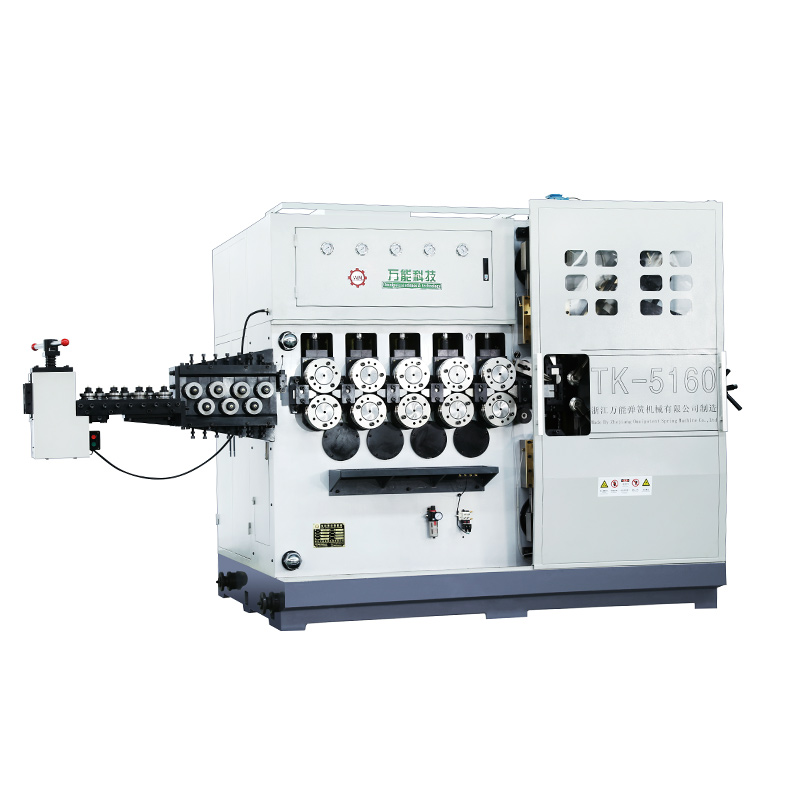
TK-5160 TK-5160 5OSÝ CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnosti
TK-5120 TK-5120 5AXES CNC STROJ NA NAVÍJENÍ PRUŽIN ...
Zobrazit podrobnostiMobilní QR kód